Umspritzung und Insert-Molding für Griffe, Dichtungen und eingespritztes Metall
Eine weiche Schicht auf einem festen Teil oder eine Metalleinlage im Teil, sodass das Produkt in einem Stück aus dem Werkzeug kommt. Ohne Kleben, mit weniger Montageschritten und einer Verbindung, die ab der ersten DFM-Prüfung eingeplant ist.
Alle Spritzgussverfahren vergleichen- Materialien in einem Formteil
- 2 in 1
- Standardtoleranz
- ±0,10 mm
- Platten, Magnete, Einsätze eingespritzt
- Metall
- Erste Muster, typisch
- 4 bis 8 Wochen
So funktionieren Umspritzung und Insert-Molding
Beim Insert-Molding wird ein Metall- oder Kunststoffteil ins Werkzeug gelegt und mit Kunststoff umspritzt. Beim Umspritzen wird zuerst ein festes Teil gespritzt und dann ein zweites, weicheres Material darübergespritzt. In beiden Fällen verlässt das Produkt das Werkzeug als ein Teil.
- 01
DFM-Prüfung beider Materialien
Wir prüfen Grundkörper, weiche Schicht oder Einlage, wie beide ineinandergreifen und wo die Abdichtkanten liegen.
- 02
Materialpaarung
Wir wählen ein weiches Material, das an Ihrem festen Kunststoff haftet, oder ergänzen mechanische Verankerungen, wo es nicht haftet.
- 03
Werkzeugbau
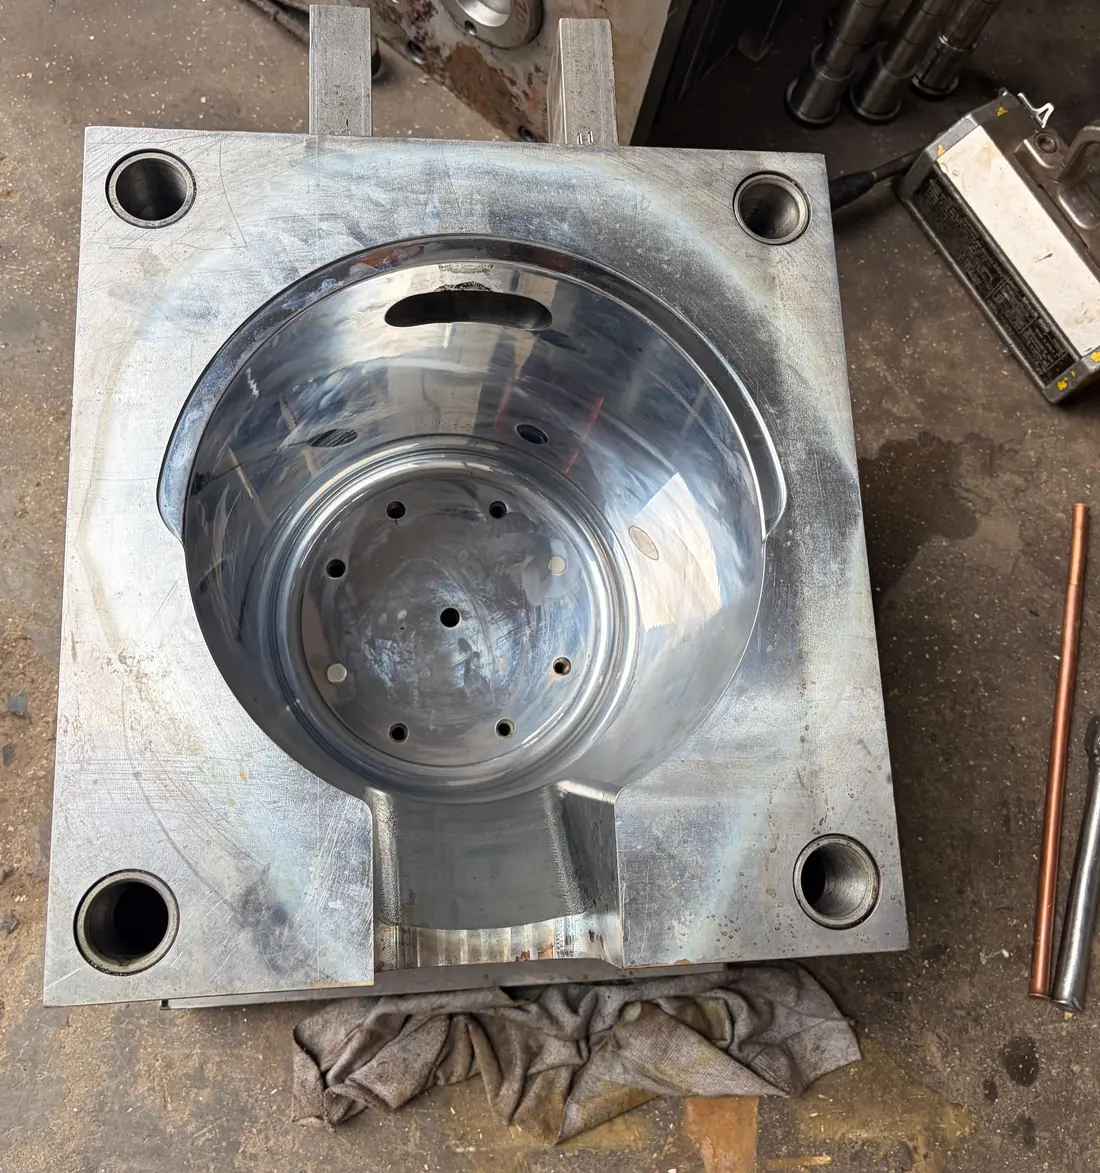
Das Werkzeug hält Einlage oder Grundkörper bei jedem Schuss an derselben Stelle und wird im eigenen Haus gefräst.
- 04
Umspritzen und erste Muster
Einlagen oder Grundkörper werden eingelegt und umspritzt. Sie geben die ersten Muster für Haftung, Abdeckung und Passung frei.
- 05
Serie und Prüfung
Die Teile werden gespritzt und auf Haftung, Grat und Maße geprüft, dann verpackt und versendet.
Passt Umspritzung zu Ihrem Teil?
Umspritzung spart Montage und ergibt ein Teil, das sich besser anfühlt und besser dichtet. Hier steht, was sie leistet und wann zwei getrennte Teile sinnvoller sind.
Typische Werte beim Umspritzen
- Toleranz
- ±0,10 bis ±0,20 mm
- Weiche Schicht
- TPE, TPU oder Flüssigsilikon, etwa 20 bis 95 Shore A
- Festes Teil
- ABS, PC, PC/ABS, PP, Nylon
- Einlagen
- Stahlplatten, Magnete, Gewindeeinsätze aus Messing
- Ideale Stückzahl
- 500 bis über 100.000 Teile pro Jahr
- Erste Muster
- 4 bis 8 Wochen nach Konstruktionsfreigabe
Typische Werte. Ihr Angebot bestätigt die genauen Angaben für Ihr Teil.
Wählen Sie Umspritzung, wenn Sie brauchen
- Einen weichen Griff auf einem festen Griff oder Gehäuse
- Eine an ein Gehäuse angespritzte Dichtung
- Gewichte oder Magnete, im Teil eingeschlossen
- Gewindeeinsätze, die sich nicht herausziehen
- Weniger Teile und Montageschritte
- Zwei Farben oder Oberflächen in einem Teil
Alternativ prüfen
- Kunststoff-SpritzgussFür ein einziges festes Material ohne weiche Schicht.Kunststoff-Spritzguss
- Silikonkautschuk-SpritzgussFür ein separates weiches Teil, das von Hand montiert wird.Silikonspritzguss
- FamilienwerkzeugeFür mehrere getrennte Teile eines Produkts in einem Schuss.Familienwerkzeuge
- VakuumgussFür Prototypen von Zweikomponententeilen vor dem Werkzeugbau.Vakuumguss
Umspritzung und Insert-Molding in echten Produkten
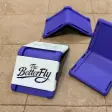
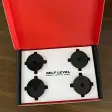
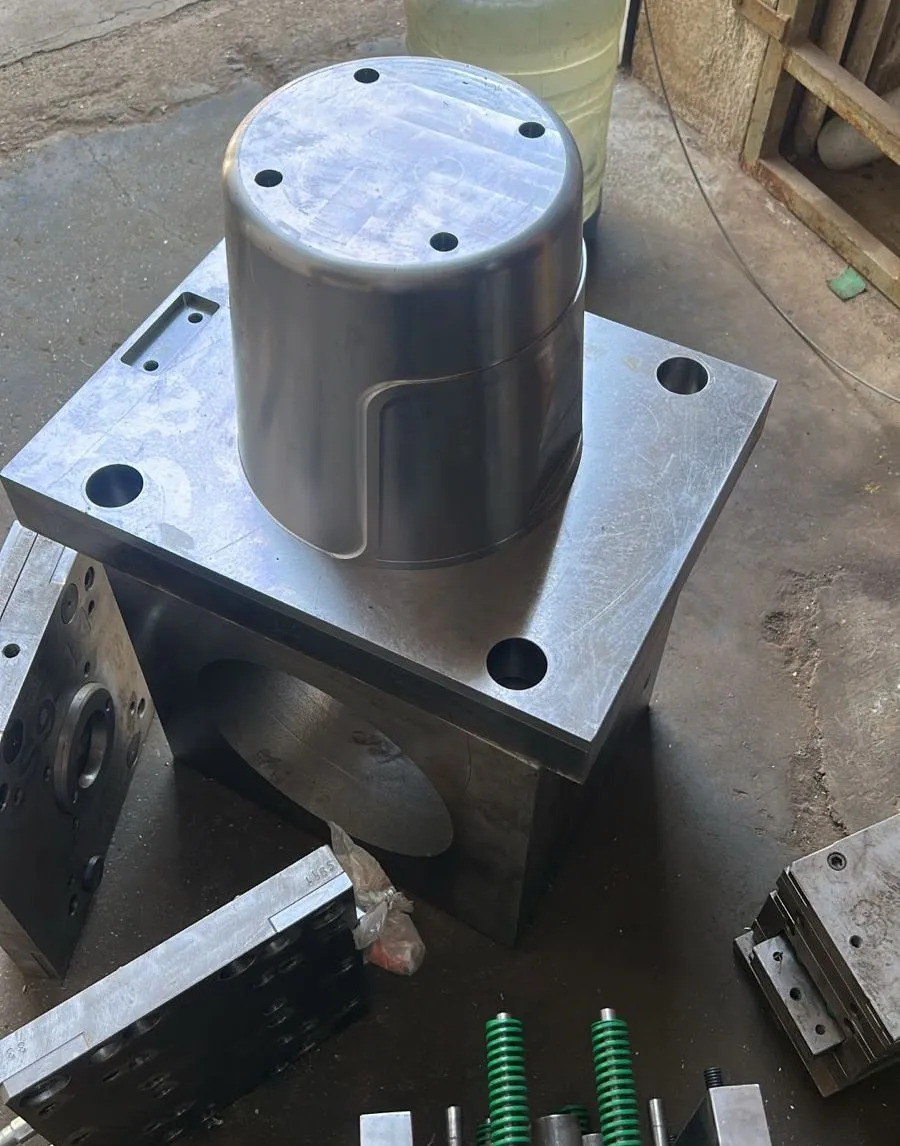
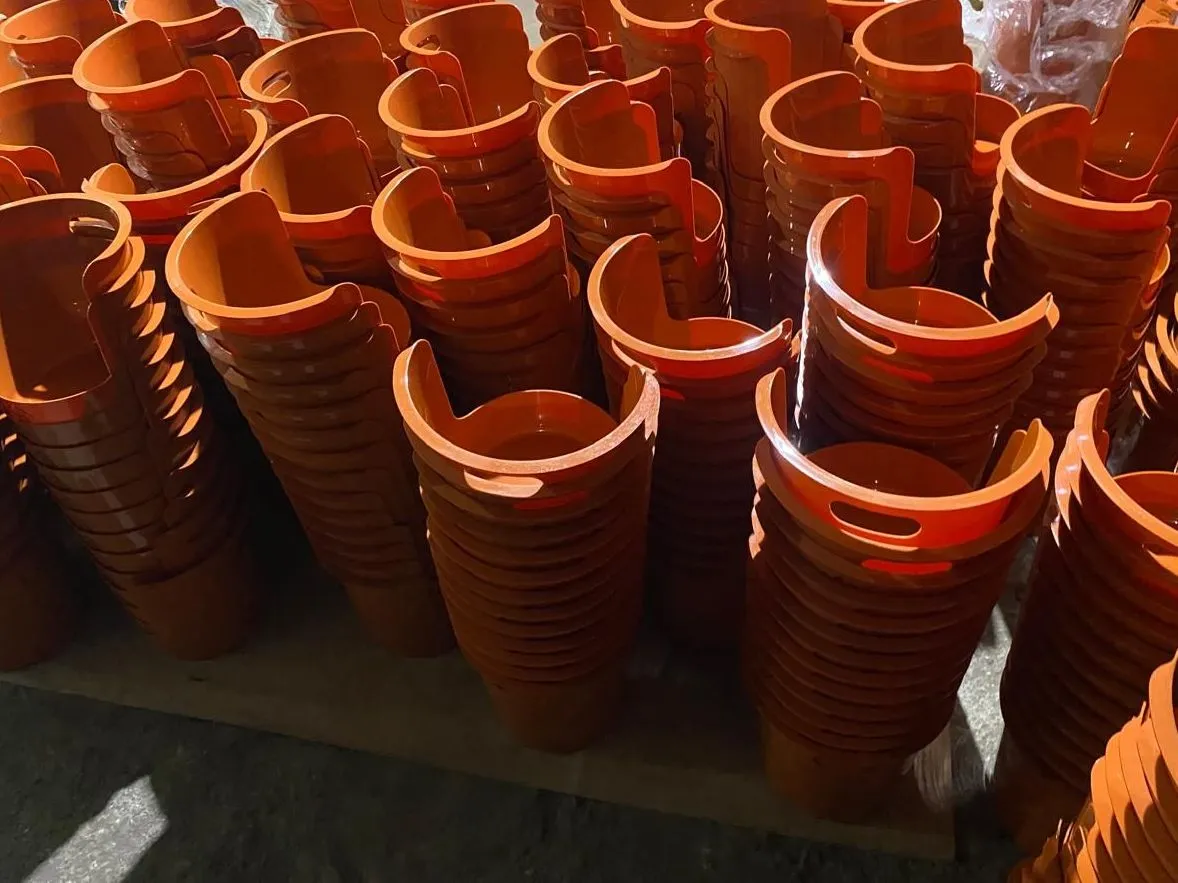
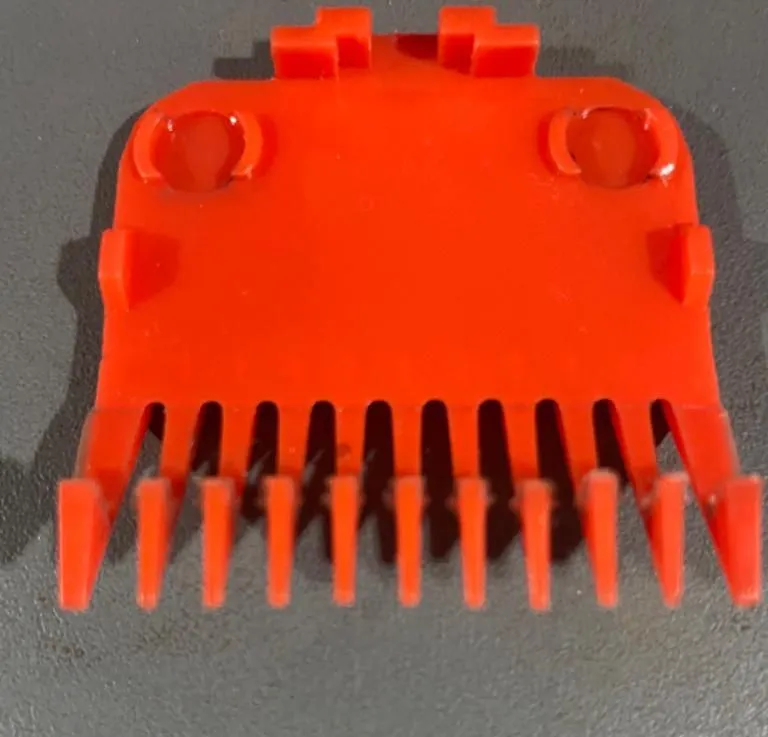
Zwei Kundenprodukte, bei denen etwas ins Teil gespritzt werden musste: ein Stahlgewicht in einem Futternapf und Magnete in Aufsteckkämmen.
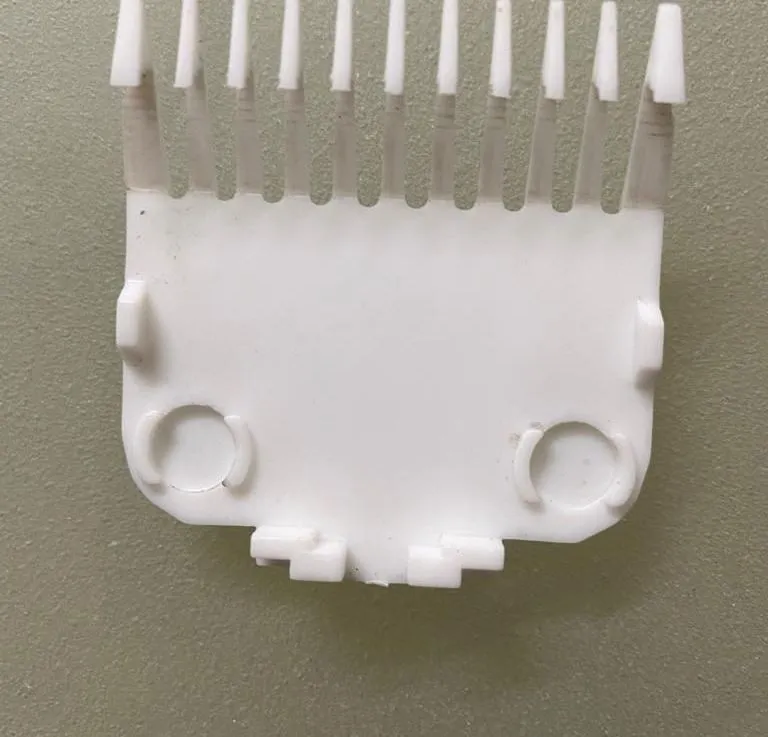
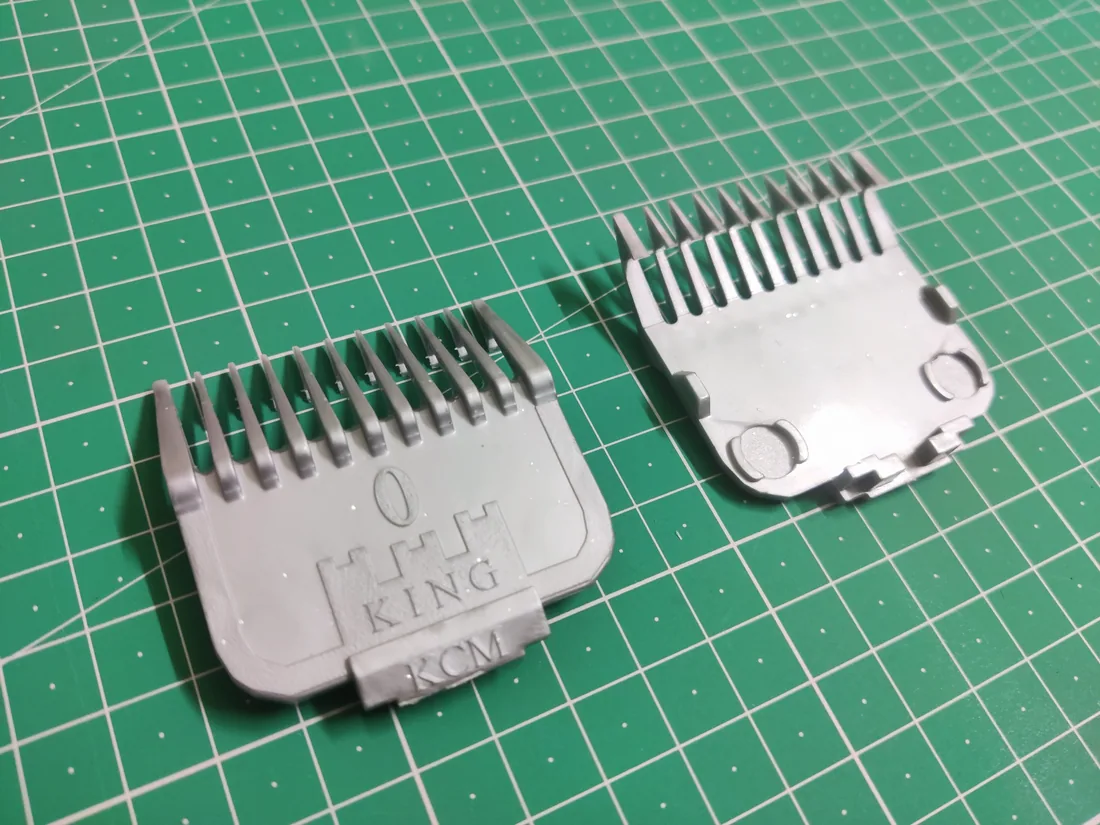
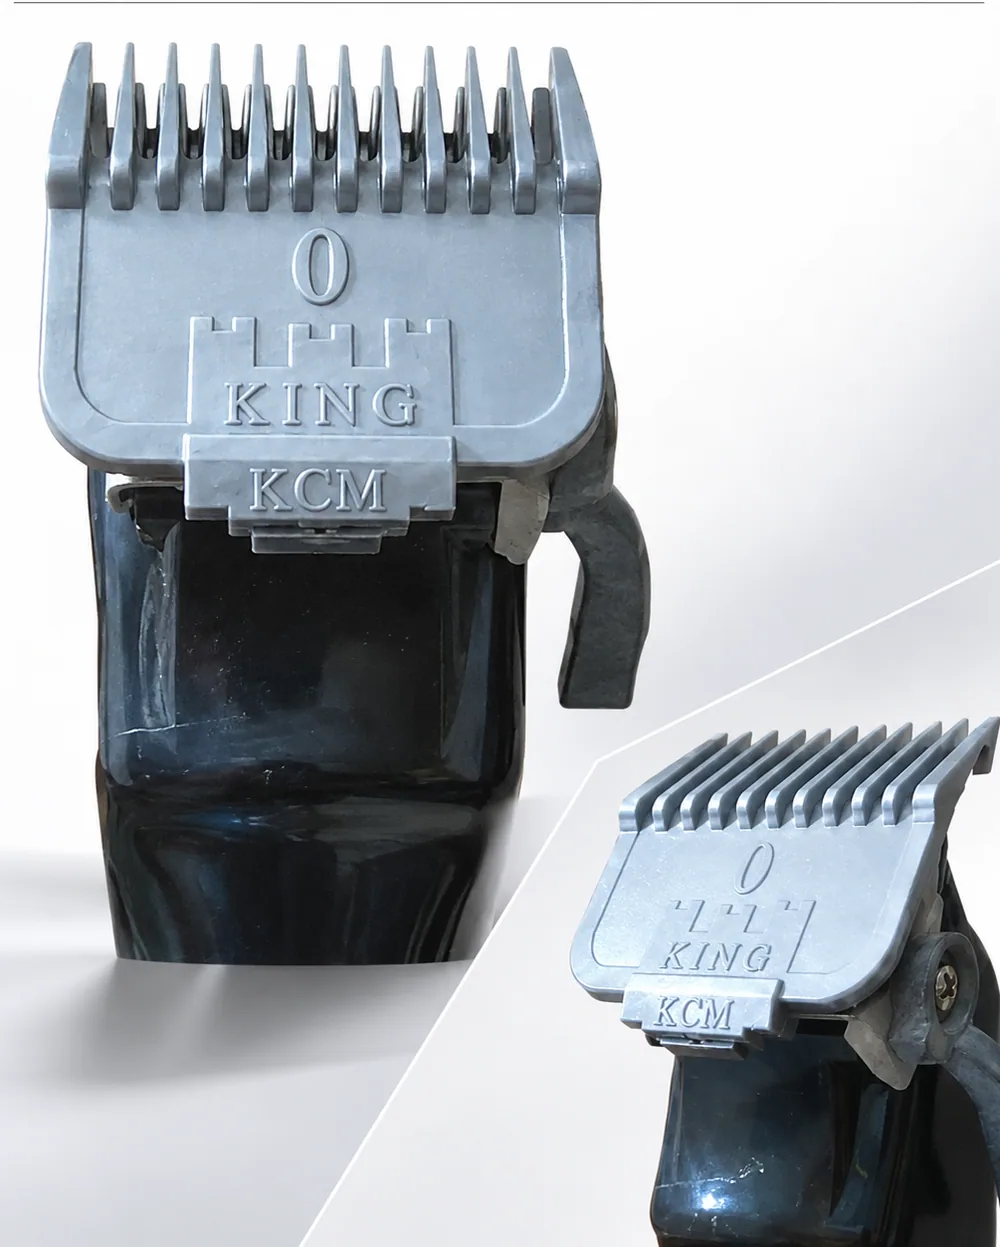
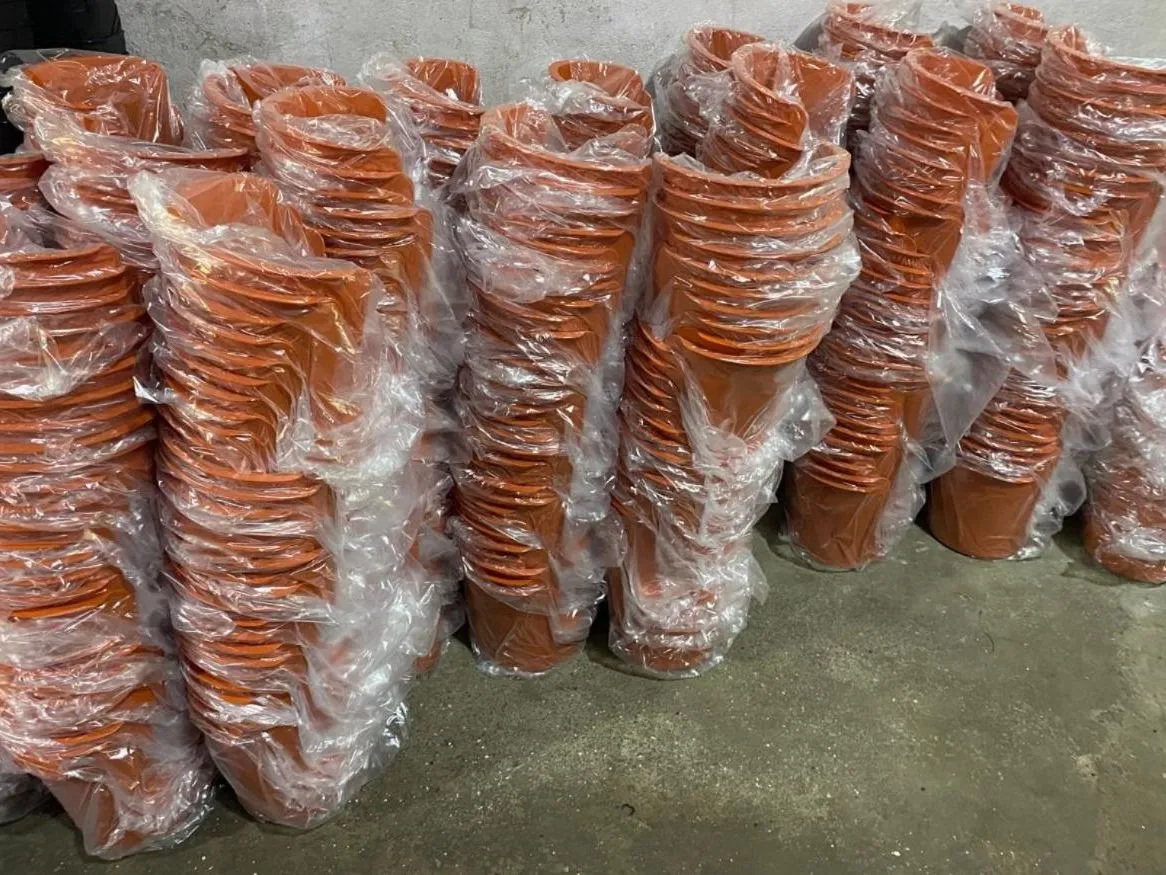
Welches weiche Material kommt obendrauf?
Die weiche Schicht muss am festen Teil darunter haften. Wählen Sie nach Haptik und nach dem, womit das Teil im Einsatz in Kontakt kommt, und wir bestätigen die Paarung mit Ihnen.
TPE
Soft-Touch-Elastomer
Die häufigste Umspritzung: eine weiche, gummiartige Schicht für Griff und Komfort, in vielen Farben.
- Härte
- ≈ 20 bis 90 Shore A
- Einsatztemp.
- ≈ −40 bis 125 °C
- Haftet auf
- PP, ABS, PC (typabhängig)
Ideal fürGriffe, Handgriffe, weiche Tasten
TPU
Zäh und abriebfest
Verschleißfester als TPE, für Umspritzungen, die reiben, biegen oder Stöße abbekommen.
- Härte
- ≈ 70A bis 95A Shore
- Einsatztemp.
- ≈ −40 bis 100 °C
- Haftet auf
- PC, ABS, PC/ABS
Ideal fürStoßfänger, Schutzkanten, Werkzeuggriffe
Flüssigsilikon (LSR)
Hitzebeständig und weich
Für weiche Schichten, die Hitze vertragen oder in der Kälte flexibel bleiben müssen, mit selbsthaftenden Typen für Kunststoffe.
- Härte
- 10 bis 80 Shore A
- Einsatztemp.
- ≈ −50 bis 200 °C
- Haftet auf
- PC, PBT, Nylon (selbsthaftende Typen)
Ideal fürDichtungen, Flächen mit Hautkontakt
Typische veröffentlichte Werte. Die Haftung hängt von den genauen Typen ab, daher bestätigen wir jede Paarung in der DFM-Prüfung.
Konstruktionsregeln für Umspritzung
Die meisten Probleme beim Umspritzen entstehen an der Verbindung der beiden Materialien. Ist sie gut konstruiert, bleibt die weiche Schicht, wo sie hingehört.
Dicke der weichen Schicht
- Empfohlen
- Etwa 1 bis 3 mm, über die Fläche gleichmäßig
- Warum es wichtig ist
- Dünne Schichten reißen, dicke fallen ein und kosten mehr
Wand des festen Teils
- Empfohlen
- Mindestens so dick wie die weiche Schicht
- Warum es wichtig ist
- Ein dünner Grundkörper verformt sich beim zweiten Schuss
Mechanische Verankerung
- Empfohlen
- Durchbrüche, Nuten oder Hinterschnitte unter der weichen Schicht
- Warum es wichtig ist
- Verankerungen halten auch dort, wo die Materialien schlecht haften
Ränder der weichen Schicht
- Empfohlen
- In einer Nut oder Stufe enden, nicht auf einer glatten Fläche
- Warum es wichtig ist
- Eine saubere Abdichtkante verhindert Grat und abschälende Ränder
Einlagen
- Empfohlen
- Formschlüssig im Werkzeug positionieren; gerändelt oder mit Abflachungen
- Warum es wichtig ist
- Einlagen, die sich bewegen oder drehen, erzeugen Grat und lose Teile
Materialpaarung
- Empfohlen
- Typen wählen, die chemisch aneinander haften
- Warum es wichtig ist
- Eine falsche Paarung löst sich im Einsatz
| Regel | Empfohlen | Warum es wichtig ist |
|---|---|---|
| Dicke der weichen Schicht | Etwa 1 bis 3 mm, über die Fläche gleichmäßig | Dünne Schichten reißen, dicke fallen ein und kosten mehr |
| Wand des festen Teils | Mindestens so dick wie die weiche Schicht | Ein dünner Grundkörper verformt sich beim zweiten Schuss |
| Mechanische Verankerung | Durchbrüche, Nuten oder Hinterschnitte unter der weichen Schicht | Verankerungen halten auch dort, wo die Materialien schlecht haften |
| Ränder der weichen Schicht | In einer Nut oder Stufe enden, nicht auf einer glatten Fläche | Eine saubere Abdichtkante verhindert Grat und abschälende Ränder |
| Einlagen | Formschlüssig im Werkzeug positionieren; gerändelt oder mit Abflachungen | Einlagen, die sich bewegen oder drehen, erzeugen Grat und lose Teile |
| Materialpaarung | Typen wählen, die chemisch aneinander haften | Eine falsche Paarung löst sich im Einsatz |
Empfohlene Werte. Ihre DFM-Prüfung bestätigt sie für Ihr Teil und Ihre Materialpaarung.
Fragen zur Umspritzung
Was ist der Unterschied zwischen Umspritzung und Insert-Molding?
Beim Insert-Molding wird ein fertiges Teil, meist aus Metall, ins Werkzeug gelegt und mit Kunststoff umspritzt. Beim Umspritzen wird ein zweites, meist weiches Material über ein festes Kunststoffteil gespritzt. Beides ergibt ein fertiges Teil aus dem Werkzeug.
Was lässt sich in ein Kunststoffteil einspritzen?
Stahlplatten und Gewichte, Magnete, Gewindeeinsätze aus Messing und andere Metallteile. Bei unserem Futternapf für große Hunde ist eine Stahlplatte als Gewicht in den Boden eingespritzt.
Löst sich die weiche Schicht ab?
Nicht, wenn die Materialien gepaart sind und die Verbindung gut konstruiert ist. Wir wählen Typen, die aneinander haften, und ergänzen mechanische Verankerungen wie Durchbrüche oder Nuten, wo sie helfen.
Kostet Umspritzung mehr als zwei getrennte Teile?
Das Werkzeug kostet mehr, aber Sie sparen bei jeder Einheit Montage, Kleber und das Handling des zweiten Teils. Bei höheren Mengen ist Umspritzung insgesamt oft günstiger. Wir kalkulieren gern beide Wege.
Kann ich ein umspritztes Teil zuerst als Prototyp bauen?
Ja. Mit Vakuumguss entstehen Prototypen aus einem festen und einem gummiähnlichen Material, sodass Sie Haptik und Passung vor dem Werkzeugbau testen können.
Wem gehört das Umspritzwerkzeug?
Ihnen, ab dem ersten Tag. Wie jedes Werkzeug, das wir bauen, hat es einen Werkzeugpass und wird nie für einen anderen Kunden genutzt.
Weltweit Vertraut Von Produktunternehmen
Verifizierte Bewertungen von Kunden aus den USA, Großbritannien, Deutschland, Australien, Kanada und weiteren Ländern.
Zwei Materialien, ein Teil?
Lassen Sie Ihre umspritzten Teile fertigen
Senden Sie ein 3D-Modell mit beiden Materialien oder der Einlage. Ein Ingenieur prüft die Verbindung und antwortet innerhalb von 24 Stunden mit Werkzeug- und Stückpreis.


