Kunststoff-Spritzguss nach Maß, von den ersten Schüssen bis zur Serie
Feste Thermoplastteile aus einem Werkzeug, das wir für Sie bauen, danach 500 bis über 100.000 Teile pro Jahr. Standardtoleranz ±0,10 bis ±0,20 mm, erste Muster in 4 bis 8 Wochen mit Stahlwerkzeug, und Sie geben sie frei, bevor ein Serienlauf startet.
Alle Spritzgussverfahren vergleichen- Standardtoleranz
- ±0,10 mm
- Größtes Teil, etwa
- 700 × 500 mm
- Teile pro Jahr aus einem Werkzeug
- 100.000+
- Erste Muster, Stahlwerkzeug
- 4 bis 8 Wochen
So funktioniert Kunststoff-Spritzguss
Kunststoffgranulat wird geschmolzen und unter hohem Druck in ein geschlossenes Stahl- oder Aluminiumwerkzeug gespritzt. Das Teil kühlt ab, das Werkzeug öffnet und Auswerferstifte drücken es heraus. Dann wiederholt sich der Zyklus, jedes Teil gleich.
- 01
DFM-Prüfung Ihres Teils
Wir prüfen Wände, Entformungsschrägen, Rippen, Hinterschnitte und Angusslage und stimmen Änderungen mit Ihnen ab, bevor der Stahl bearbeitet wird.
- 02
Werkzeugbau
Wir konstruieren und fräsen das Werkzeug im eigenen Haus, aus Aluminium für frühe Läufe oder aus Stahl für lange Standzeit.
- 03
Erste Muster
Das Werkzeug macht seine ersten Schüsse. Sie sehen sie per Video und erhalten dann physische Muster zum Messen und Freigeben.
- 04
Serienlauf
Ihre Teile werden mit den freigegebenen Prozesseinstellungen gespritzt und während des Laufs gegen Ihre Zeichnung geprüft.
- 05
Verpackt und versendet
Die Teile werden gezählt, für den Handel oder als Schüttgut verpackt und per Luft- oder Seefracht versendet, das Werkzeug für Ihre nächste Bestellung gelagert.
Passt Kunststoff-Spritzguss zu Ihrem Teil?
Spritzguss liefert den niedrigsten Stückpreis, sobald das Werkzeug bezahlt ist. Hier steht, was er leistet und wann ein anderes Verfahren besser passt.
Typische Werte im Kunststoff-Spritzguss
- Toleranz
- ±0,10 bis ±0,20 mm; Präzision ±0,025 bis ±0,05 mm
- Teilegröße
- Von wenigen Gramm bis etwa 700 × 500 mm
- Materialien
- ABS, PP, PC, PC/ABS, Nylon PA6 und PA66, POM, TPE, TPU
- Ideale Stückzahl
- 500 bis über 100.000 Teile pro Jahr
- Serienlauf
- 2 bis 4 Wochen pro Lauf
- Erste Muster
- 2 bis 3 Wochen Aluminiumwerkzeug, 4 bis 8 Wochen Stahl
Typische Werte. Ihr Angebot bestätigt die genauen Angaben für Ihr Teil.
Wählen Sie Kunststoff-Spritzguss, wenn Sie brauchen
- Hunderte bis Hunderttausende identische Teile
- Den niedrigsten Stückpreis bei Serienmengen
- Gehäuse, Abdeckungen, Clips und Kappen mit eingeformten Details
- Eine Sichtoberfläche direkt aus dem Werkzeug
- Schnappverbindungen, Dome und Rippen in einem Teil
- Ein Teil, das Sie über Jahre nachbestellen
Alternativ prüfen
- VakuumgussFür 10 bis 25 Teile in Spritzgussoptik, bevor Sie ein Werkzeug bezahlen.Vakuumguss
- 3D-DruckFür Prototypen und Konstruktionen, die sich noch wöchentlich ändern.3D-Druck
- UmspritzungFür einen weichen Griff oder eine Metalleinlage am Teil.Umspritzung
- CNC-BearbeitungFür enge Toleranzen bei wenigen Kunststoff- oder Metallteilen.CNC-Bearbeitung
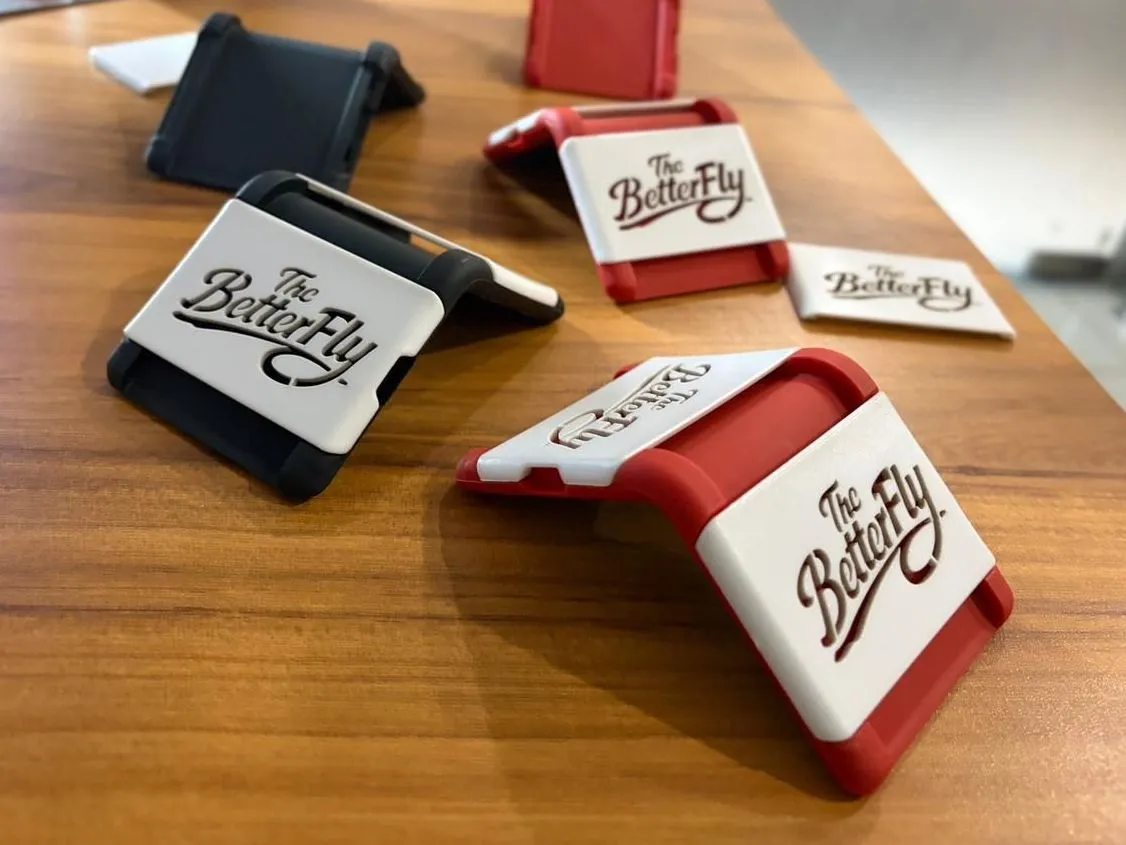
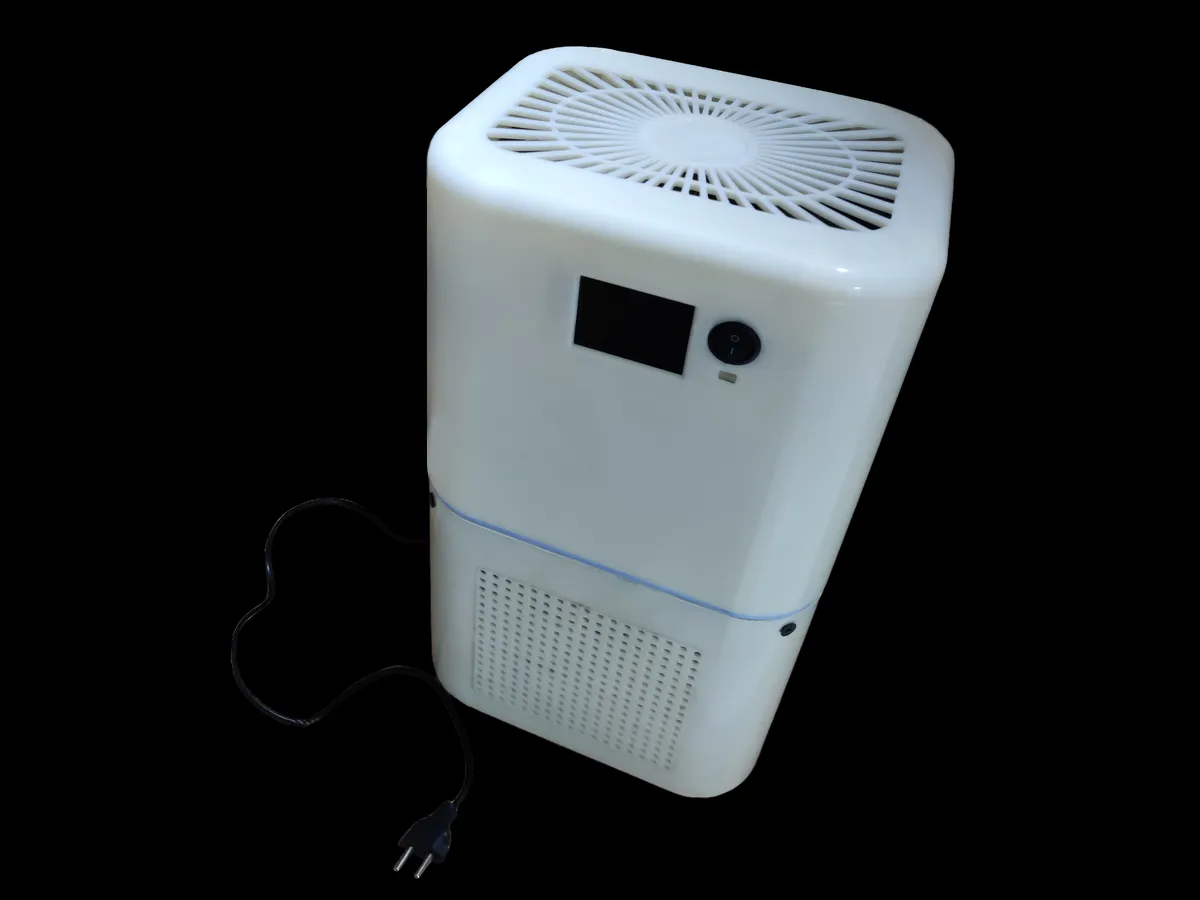
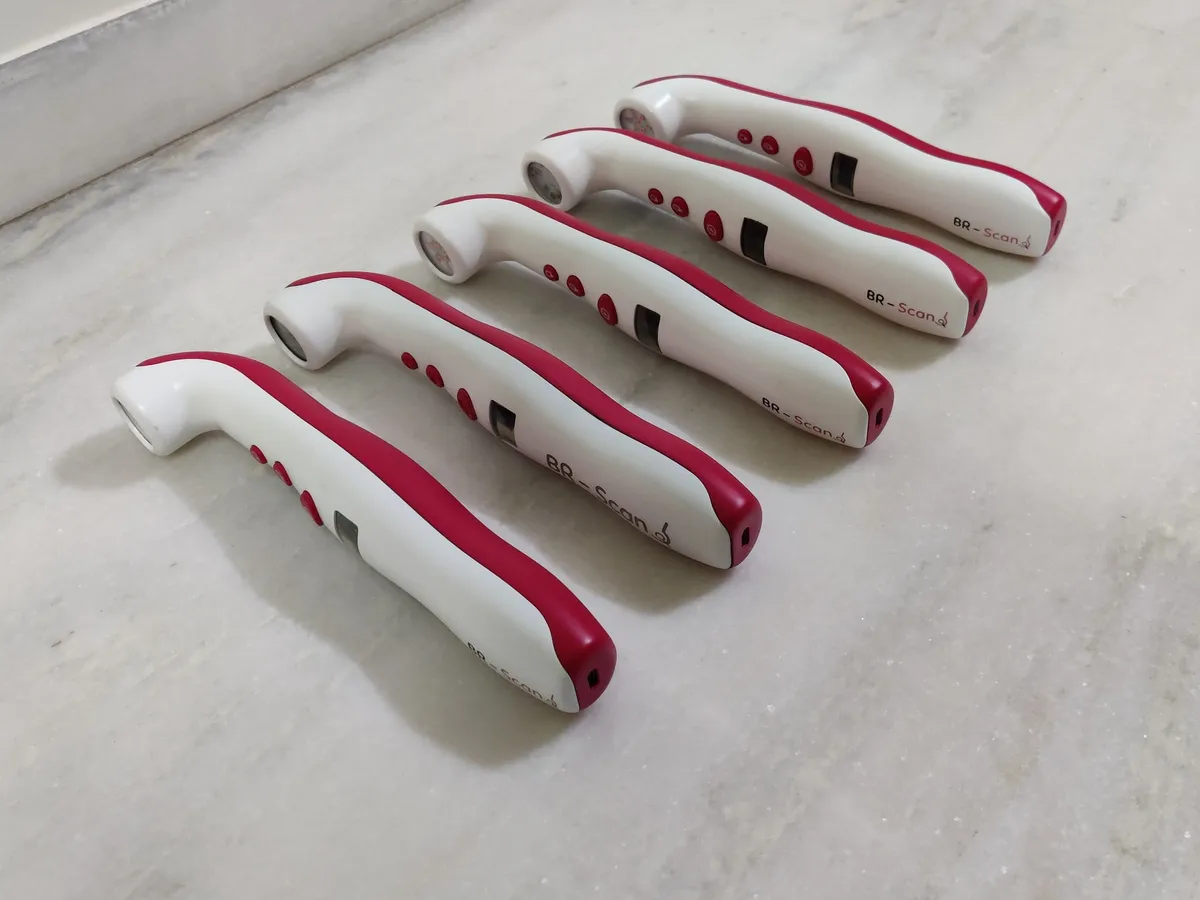
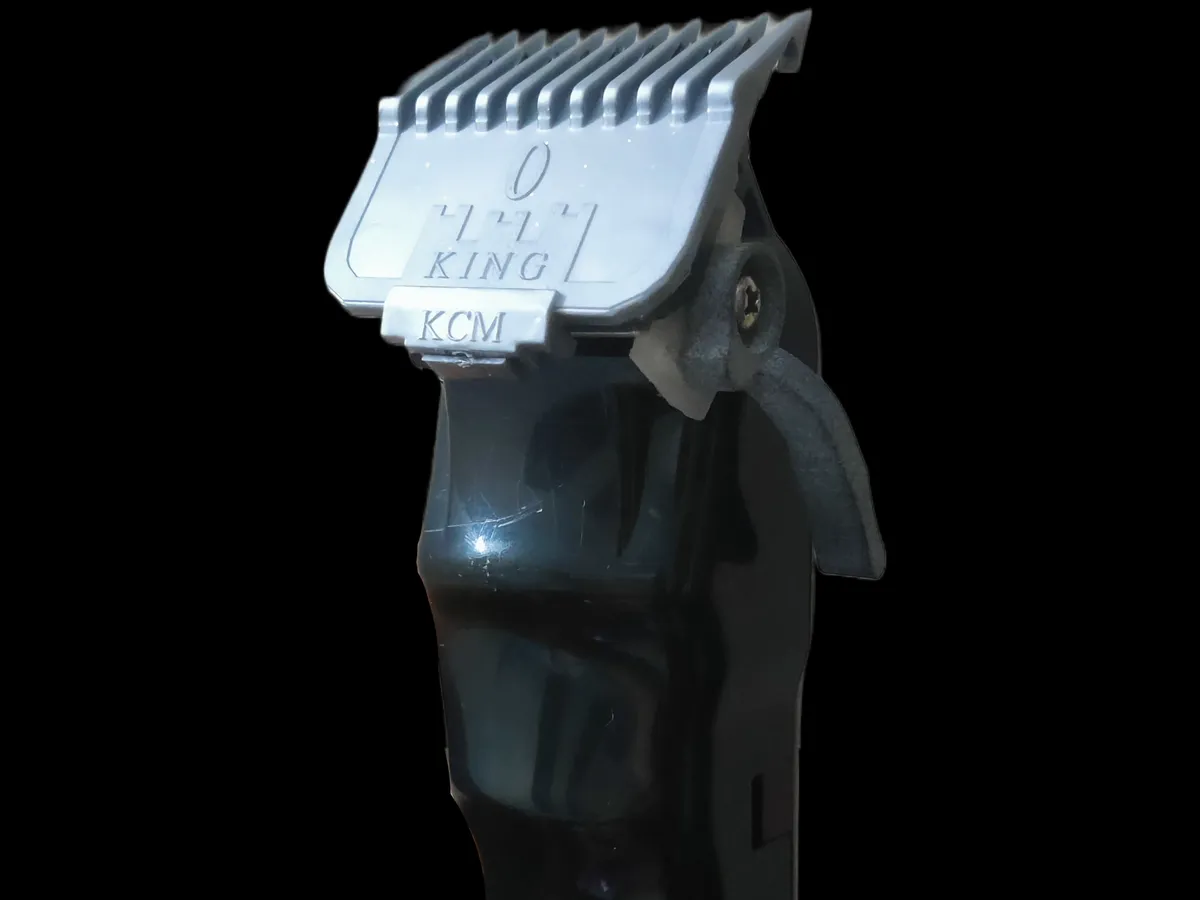
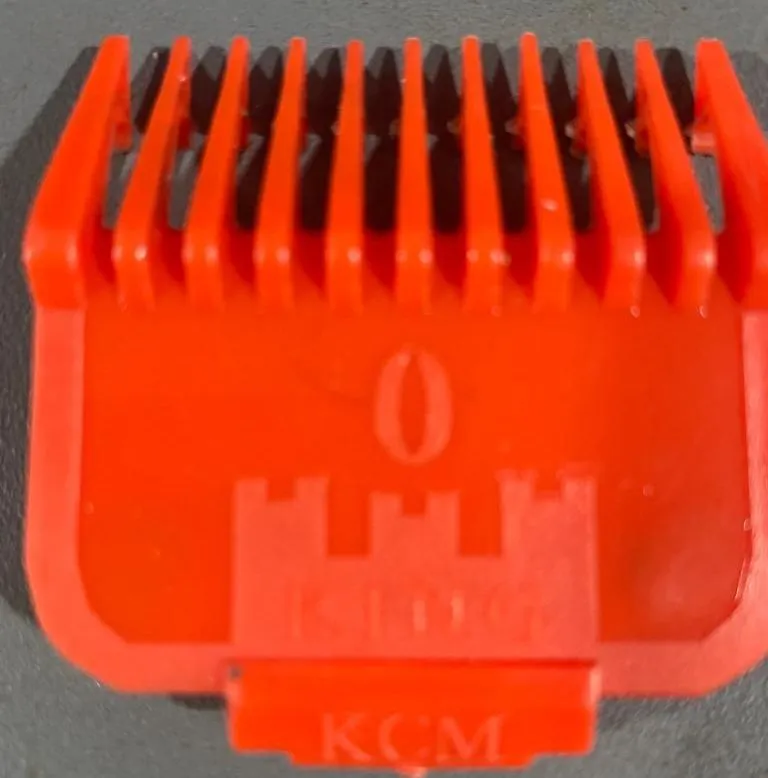
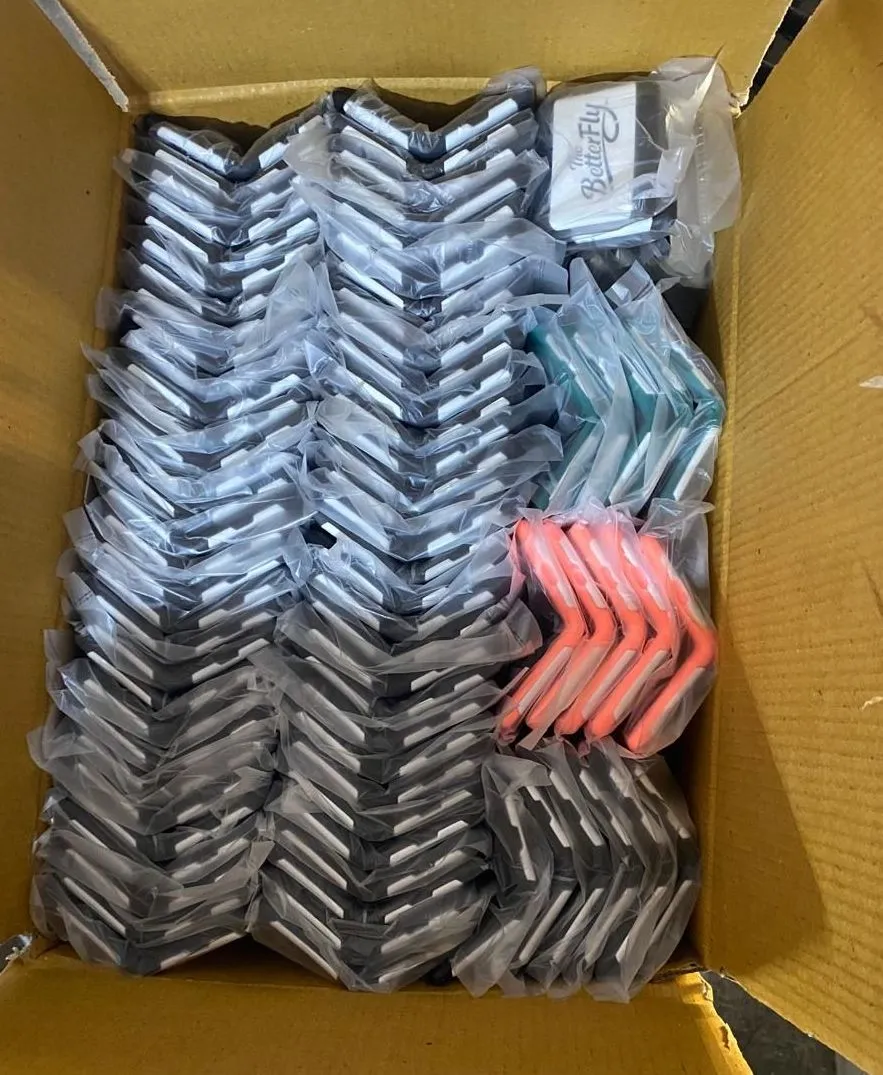
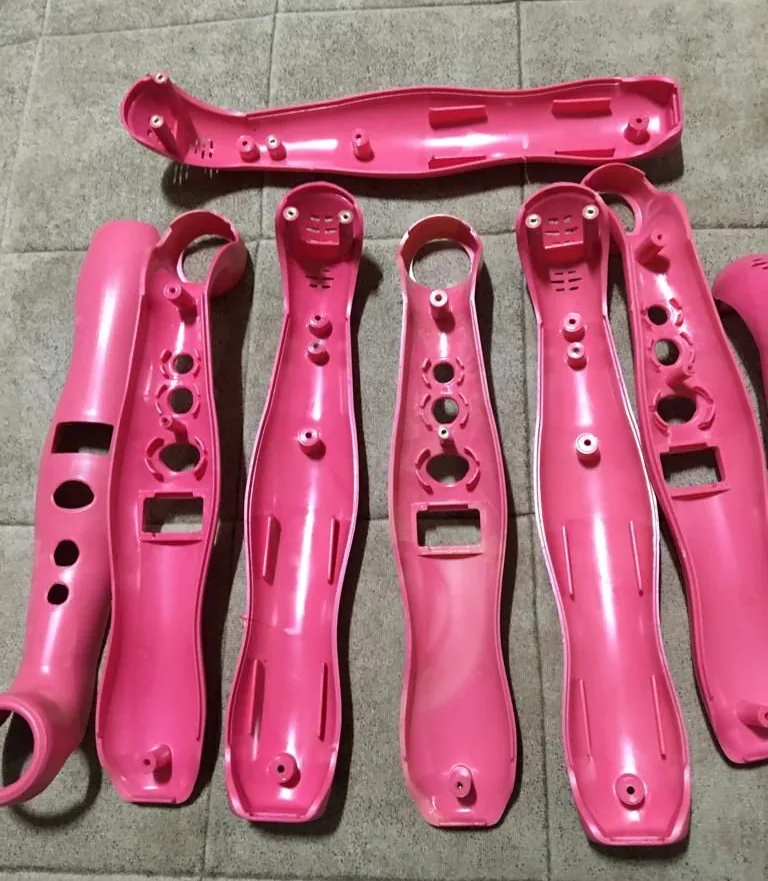
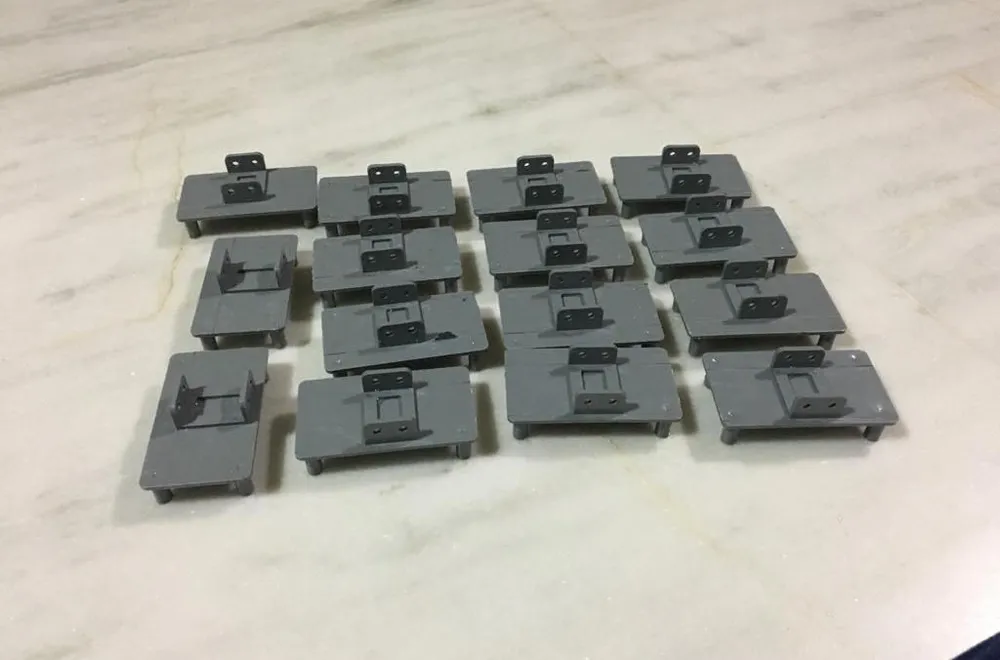
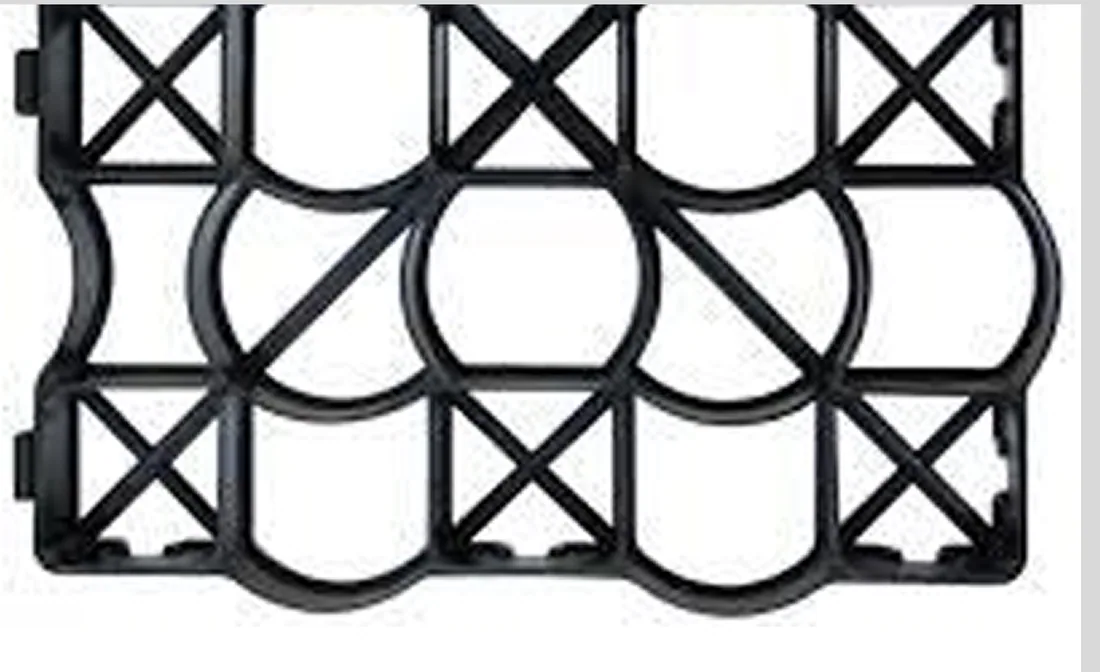
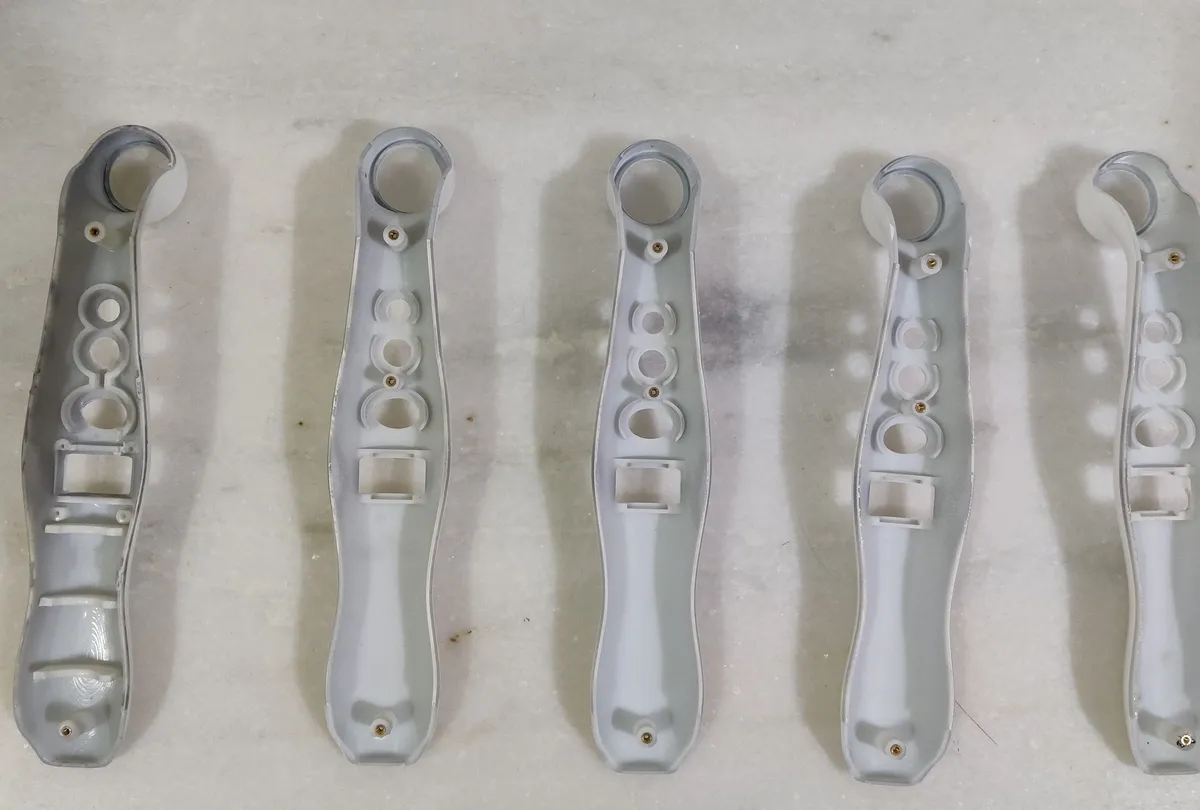
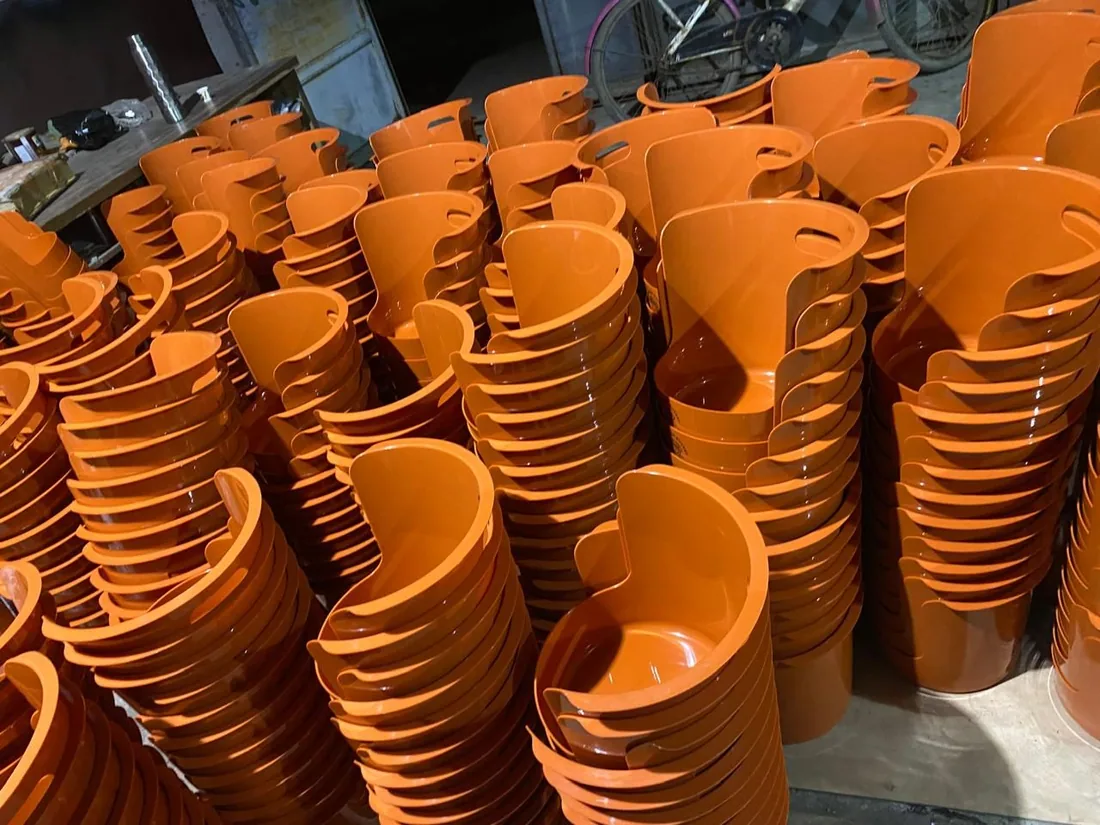
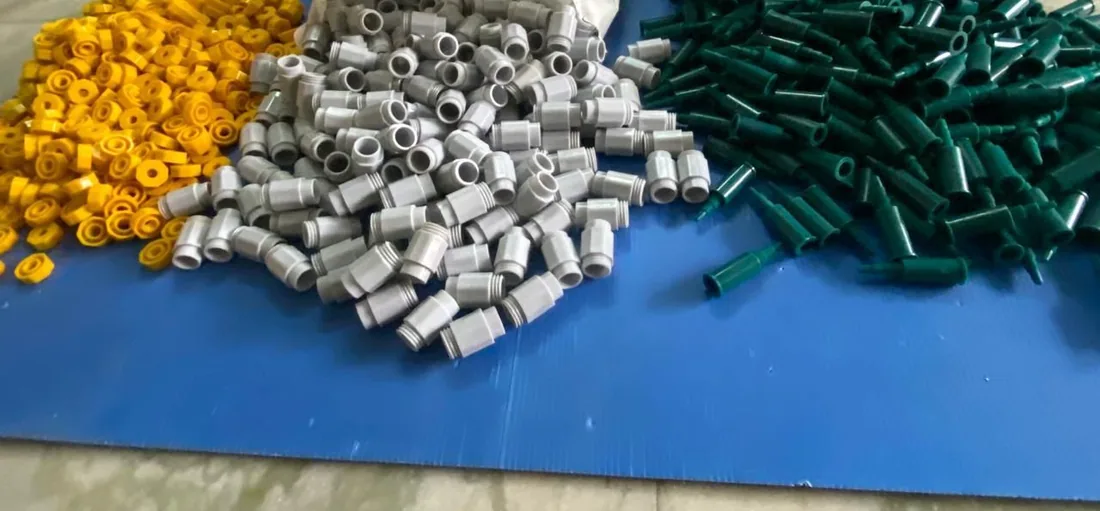
Kunststoffteile, die wir gespritzt haben
Gehäuse, Schalen, Clips und Kappen aus Kundenprodukten, für die wir Werkzeuge gebaut und Teile gespritzt haben, so wie sie aus der Serie kamen.
In welchem Kunststoff sollten Sie spritzen?
Wählen Sie nach dem, was das Teil aushalten muss: Stöße, Hitze, Chemikalien oder Verschleiß. Unsicher? Beschreiben Sie den Einsatz, und wir empfehlen eine Type.
ABS
Zäh und leicht zu verarbeiten
Schlagfest, leicht einzufärben und gut für Sichtflächen. Die übliche erste Wahl für Gehäuse.
- Schwindung
- ≈ 0,4 bis 0,7 %
- Einsatztemp.
- ≈ −20 bis 80 °C
- Zugfestigkeit
- ≈ 40 bis 50 MPa
Ideal fürGehäuse, Konsumprodukte
Polycarbonat (PC)
Fest und transparent
Hohe Schlagzähigkeit und Klarheit, für Teile, die Stöße aushalten oder Licht durchlassen.
- Schwindung
- ≈ 0,5 bis 0,7 %
- Einsatztemp.
- ≈ −40 bis 120 °C
- Zugfestigkeit
- ≈ 55 bis 75 MPa
Ideal fürLinsen, Schutzhauben, robuste Gehäuse
Polypropylen (PP)
Leicht und chemikalienbeständig
Günstig und flexibel, der Kunststoff für Filmscharniere, Kappen und Lebensmittelbehälter.
- Schwindung
- ≈ 1,0 bis 2,0 %
- Einsatztemp.
- ≈ −20 bis 80 °C
- Zugfestigkeit
- ≈ 25 bis 40 MPa
Ideal fürBehälter, Kappen, Filmscharniere
Nylon (PA6, PA66)
Fest und verschleißbeständig
Steif, zäh und hitzebeständig, oft glasfaserverstärkt für belastete Teile.
- Schwindung
- ≈ 0,7 bis 1,5 %
- Einsatztemp.
- ≈ −30 bis 150 °C
- Zugfestigkeit
- ≈ 80 bis 100 MPa
Ideal fürZahnräder, Halter, tragende Clips
Polyacetal (POM)
Steif und reibungsarm
Gleitet leicht und hält seine Maße, die Wahl für kleine bewegte Teile.
- Schwindung
- ≈ 1,8 bis 2,2 %
- Einsatztemp.
- ≈ −40 bis 90 °C
- Zugfestigkeit
- ≈ 60 bis 70 MPa
Ideal fürZahnräder, Buchsen, Schnappverbindungen
Acrylglas (PMMA)
Glasklar
Kristallklar und witterungsbeständig, für Teile, die Licht leiten oder zeigen.
- Schwindung
- ≈ 0,2 bis 0,6 %
- Einsatztemp.
- ≈ −40 bis 85 °C
- Zugfestigkeit
- ≈ 50 bis 75 MPa
Ideal fürLichtleiter, Linsen, Displayfenster
Typische veröffentlichte Werte für Formteile. Typen unterscheiden sich, Ihr Angebot nennt die genaue.
Oberflächen für gespritzte Kunststoffteile
Die Oberfläche entsteht im Werkzeug, legen Sie sie also fest, bevor der Stahl bearbeitet wird. Nacharbeiten erledigen wir nach dem Spritzen im eigenen Haus.
- 01
Poliert (SPI A und B)
Glanz, in die Kavität poliert, für Sichtteile und klare Teile.
Für: ABS, PC, PMMA
- 02
Matt (SPI C und D)
Gesteinte oder gestrahlte Oberfläche, die Fingerabdrücke und Fließspuren verbirgt.
Für: Alle Kunststoffe
- 03
Strukturiert (MT und VDI)
Eine Narbung im Stahl für Griffigkeit und hochwertige Optik. Braucht mehr Entformungsschräge.
Für: Alle Kunststoffe
- 04
Farben und Masterbatch
Farben per Masterbatch abgestimmt, auch Effekte wie Glitter.
Für: Alle Kunststoffe
- 05
Tampondruck
Logos und Kennzeichnungen auf gewölbte Formteiloberflächen gedruckt.
Für: Feste Kunststoffe
- 06
Einsätze, Schweißen und Montage
Gewindeeinsätze, Ultraschallschweißen und Montage, verkaufsfertig verpackt.
Für: Feste Kunststoffe
Konstruktionsregeln für Kunststoffteile, die auf Anhieb richtig spritzen
Konstruieren Sie danach, und Ihr Werkzeug kostet weniger, läuft schneller und liefert Teile ohne Einfallstellen, Verzug oder Grat.
Wandstärke
- Empfohlen
- 1,5 bis 3 mm, über das Teil gleichmäßig
- Warum es wichtig ist
- Ungleiche Wände fallen ein, verziehen sich und kühlen langsam
Entformungsschräge
- Empfohlen
- 1° bis 2°, 3° oder mehr an strukturierten Flächen
- Warum es wichtig ist
- Teile ohne Schräge kleben und verkratzen beim Auswerfen
Rippen
- Empfohlen
- 50 bis 60 % der Wand, Höhe bis zum Dreifachen der Wand
- Warum es wichtig ist
- Dicke Rippen zeigen außen Einfallstellen
Innenecken
- Empfohlen
- Radius von mindestens der halben Wandstärke
- Warum es wichtig ist
- Scharfe Ecken reißen und bremsen den Fluss
Dome
- Empfohlen
- Außendurchmesser etwa doppelt so groß wie die Bohrung, mit Rippen angebunden
- Warum es wichtig ist
- Dicke oder freistehende Dome fallen ein
Schnappverbindungen
- Empfohlen
- Konische Haken, ausgelegt auf die Dehngrenze des Kunststoffs
- Warum es wichtig ist
- Überdehnte Haken weißen aus oder brechen
Hinterschnitte
- Empfohlen
- Vermeiden oder Schieber und Schrägauswerfer vorsehen
- Warum es wichtig ist
- Jede Seitenbewegung kostet Werkzeuggeld und Zeit
Schrift und Logos
- Empfohlen
- 0,3 bis 0,5 mm erhaben oder vertieft
- Warum es wichtig ist
- Dünne oder tiefe Schrift füllt schlecht
| Regel | Empfohlen | Warum es wichtig ist |
|---|---|---|
| Wandstärke | 1,5 bis 3 mm, über das Teil gleichmäßig | Ungleiche Wände fallen ein, verziehen sich und kühlen langsam |
| Entformungsschräge | 1° bis 2°, 3° oder mehr an strukturierten Flächen | Teile ohne Schräge kleben und verkratzen beim Auswerfen |
| Rippen | 50 bis 60 % der Wand, Höhe bis zum Dreifachen der Wand | Dicke Rippen zeigen außen Einfallstellen |
| Innenecken | Radius von mindestens der halben Wandstärke | Scharfe Ecken reißen und bremsen den Fluss |
| Dome | Außendurchmesser etwa doppelt so groß wie die Bohrung, mit Rippen angebunden | Dicke oder freistehende Dome fallen ein |
| Schnappverbindungen | Konische Haken, ausgelegt auf die Dehngrenze des Kunststoffs | Überdehnte Haken weißen aus oder brechen |
| Hinterschnitte | Vermeiden oder Schieber und Schrägauswerfer vorsehen | Jede Seitenbewegung kostet Werkzeuggeld und Zeit |
| Schrift und Logos | 0,3 bis 0,5 mm erhaben oder vertieft | Dünne oder tiefe Schrift füllt schlecht |
Empfohlene Werte für feste Thermoplaste. Ihre DFM-Prüfung bestätigt sie für Ihr Teil und Ihren Kunststoff.
Fragen zum Kunststoff-Spritzguss
Welche Kunststoffteile können Sie spritzen?
Gehäuse, Abdeckungen, Schalen, Clips, Kappen, Halter, Griffe und kleine Präzisionsteile, von wenigen Gramm bis etwa 700 × 500 mm, in ABS, PP, PC, PC/ABS, Nylon, POM, TPE und anderen Thermoplasten.
Was kostet ein Spritzgusswerkzeug für Kunststoff?
Das hängt von Teilegröße, Komplexität, Stahl, Kavitätenzahl und eventuellen Schiebern ab. Wir kalkulieren Werkzeug und Stückpreis als getrennte Positionen innerhalb von 24 Stunden nach Erhalt Ihres 3D-Modells und Ihrer Jahresmenge.
Ab wie vielen Teilen lohnt sich Spritzguss?
Meist ab einigen hundert Teilen pro Jahr. Darunter ist Vakuumguss oder 3D-Druck insgesamt oft günstiger. Nennen Sie uns Ihre Menge, und wir vergleichen die Möglichkeiten.
Helfen Sie bei der Wahl des Kunststoffs?
Ja. Beschreiben Sie Last, Hitze, Chemikalien, Sonnenlicht, Lebensmittelkontakt und die gewünschte Optik, und wir empfehlen eine Type, bevor das Werkzeug gebaut wird.
Sehe ich Teile, bevor die Serie startet?
Ja. Sie sehen die ersten Schüsse per Video und erhalten dann physische Muster zum Messen und Freigeben. Die Serie startet erst nach Ihrer Freigabe.
Wie werden Teile in der Serie geprüft?
Jeder Auftrag wird vor dem Verpacken gegen Ihre Zeichnung geprüft. Messberichte zu Stichproben, Erstmusterprüfberichte und Materialzeugnisse gibt es auf Anfrage.
Weltweit Vertraut Von Produktunternehmen
Verifizierte Bewertungen von Kunden aus den USA, Großbritannien, Deutschland, Australien, Kanada und weiteren Ländern.
Bereit für den Spritzguss?
Lassen Sie Ihre Kunststoffteile spritzen
Senden Sie eine STEP-Datei und Ihre Jahresmenge. Ein Ingenieur prüft sie auf Spritzgusstauglichkeit und antwortet innerhalb von 24 Stunden mit Werkzeug- und Stückpreis.


