Fertigungsgerechtes Design: Warum es über Erfolg oder Misserfolg Ihres Produkts entscheidet
Ein CAD-Modell, das wunderschön rendert, sagt fast nichts darüber aus, ob sich das Teil fertigen lässt. Fertigungsgerechtes Design, kurz DFM (Design for Manufacturing), ist die Prüfung, die genau diese Lücke schließt: Ein Design wird gegen das geprüft, was der gewählte Prozess, das Material und die Stückzahl tatsächlich liefern können, bevor ein Werkzeug geschnitten oder eine erste Charge bestellt wird.
Dieser Leitfaden erklärt, was DFM ist, welche Prinzipien für jeden Prozess gelten, welche konkreten Regeln für Spritzguss, Druckguss, Blech, CNC-Bearbeitung und 3D-Druck gelten und wann in der Produktentwicklung die Prüfung stattfinden sollte. Er stützt sich auf reale CADLETE-Projekte, denn DFM versteht man am besten, wenn man sieht, wo es ein echtes Werkzeug gerettet hat oder hätte retten können.
Was fertigungsgerechtes Design tatsächlich bedeutet
Fertigungsgerechtes Design bedeutet, ein Teil um die Art herum zu gestalten, wie es tatsächlich hergestellt wird, statt es isoliert zu entwerfen und erst dann zu erfahren, was nicht stimmt, wenn ein Lieferant es zu bauen versucht. DFM betrachtet Prozess, Werkzeug, Material, Toleranz, Oberfläche und Stückzahl gemeinsam und stellt bei jedem Merkmal eine Frage: Lässt sich das reproduzierbar, zu den Zielkosten und ohne einen Kompromiss herstellen, den niemand freigegeben hat?
Zwei verwandte Begriffe begegnen Ihnen. Design for Assembly (DFA) konzentriert sich darauf, wie die Teile zusammenkommen: weniger Teile, weniger Befestigungselemente und eine Montagereihenfolge, der ein Mensch oder eine Vorrichtung tatsächlich folgen kann. Design for Manufacturing and Assembly (DFMA) vereint beides. In der Praxis betrachtet eine gute DFM-Prüfung immer auch die Montage, denn ein Teil, das sich leicht spritzgießen, aber nicht in sein Gehäuse einbauen lässt, wurde gar nicht fertigungsgerecht gestaltet.
DFM ist außerdem nicht dasselbe wie Value Engineering oder Kostensenkung. Diese werden an einem bestehenden, funktionierenden Design durchgeführt, um Kosten herauszunehmen. DFM wird an einem Design durchgeführt, das noch nicht für die Werkzeugfertigung freigegeben ist, damit die Kosten gar nicht erst entstehen. Dieser zeitliche Unterschied ist der ganze Punkt.
Sieben Prinzipien, die für jeden Prozess gelten
Egal welcher Prozess: Dieselben wenigen Prinzipien tauchen in fast jeder erfolgreichen DFM-Prüfung auf.
- Das Teil vereinfachen.: Merkmale entfernen, die ihre Kosten nicht rechtfertigen. Jede zusätzliche Fläche, Tasche oder Hinterschneidung ist ein Ort für einen Fehler oder eine zusätzliche Werkzeugaktion.
- Die Teileanzahl reduzieren.: Weniger Teile bedeuten weniger Werkzeuge, weniger Befestigungselemente, weniger Montageschritte und weniger Stellen, an denen sich Toleranzen aufaddieren.
- Wände und Querschnitte gleichmäßig halten.: Dick-dünn-Übergänge verursachen bei Spritz- und Gussteilen Einfallstellen, Verzug und ungleichmäßige Abkühlung und bei Umformteilen ungleichmäßige Spannungen.
- Gängige, verfügbare Werkstoffe wählen.: Ein leicht beschaffbarer und im Prozess gut verstandener Werkstoff ist günstiger und risikoärmer als ein exotischer, der wegen einer geringfügigen Eigenschaft gewählt wurde.
- Toleranzen nur dort festlegen, wo sie zählen.: Enge Toleranzen überall vervielfachen Kosten und Ausschuss. Enge Toleranzen an den zwei Passflächen, die sie brauchen, tun das nicht.
- Standardisieren.: Standardschrauben, Standardbohrungen und -gewinde, Standardfräserradien und Standardblechdicken vermeiden Sonderwerkzeuge und lange Lieferzeiten.
- Für die Prüfung auslegen, die tatsächlich stattfindet.: Ein Merkmal, das sich in der Produktion nicht messen lässt, lässt sich nicht beherrschen. Kritische Maße müssen für Lehre oder Messtaster zugänglich sein.
Spritzguss: Hier zahlt sich DFM am schnellsten aus
Spritzguss hat die höchsten Werkzeugkosten der gängigen Verfahren, und genau deshalb belohnt er DFM am meisten. Ein Serienwerkzeug aus Stahl ist eine große, feste Investition, und fast jede Änderung nach dem Fräsen bedeutet, Stahl abzutragen oder aufzuschweißen und neu zu fräsen, mit einer Terminverschiebung von Wochen.
Die Kernregeln sind gut etabliert. Halten Sie die Wanddicke so gleichmäßig, wie das Design es zulässt, denn dicke Bereiche fallen ein, dünne füllen sich nicht oder kühlen ungleichmäßig ab. Versehen Sie jede senkrechte Fläche mit Entformungsschräge, üblicherweise ein bis zwei Grad und bei strukturierten Oberflächen mehr, damit das Teil ohne Kratzer aus dem Werkzeug kommt. Halten Sie Rippen dünner als die Wand, die sie stützen, etwa die Hälfte bis sechzig Prozent der Nennwand, damit sie sich nicht als Einfallstellen auf der Sichtseite abzeichnen. Runden Sie Innenecken ab, statt sie scharf zu lassen, denn scharfe Ecken konzentrieren Spannung und behindern den Fluss.
Der teuerste Einzelfehler ist die Hinterschneidung: ein Merkmal, das das Teil im Werkzeug festhält, sodass es nicht gerade herausgezogen werden kann. Hinterschneidungen erfordern Schieber, Heber oder kollabierende Kerne, die jeweils Werkzeugkosten, Wartung und Risiko erhöhen. Unsere Arbeit an einem kostengünstigen Luftreiniger für einen US-Kunden war darauf ausgerichtet, sie zu vermeiden. Bei einem großen Gehäuse hätte jede Hinterschneidung die Werkzeugkosten aufgebläht, daher wurde die Konstruktion von Anfang an ohne Hinterschneidungen entwickelt, und genau das hielt das Spritzgusswerkzeug bezahlbar.
Druckguss: Skulptur gegen das, was eine Form entformen kann
Beim Druckguss wird flüssiges Metall unter Druck in eine Stahlform gepresst, die Regeln ähneln also dem Spritzguss, mit zusätzlichen Einschränkungen durch Metallfluss und Beschichtung. Zu dünne Querschnitte können unvollständig gefüllt werden, bevor das Metall sie erreicht. Zu dicke Querschnitte schließen Gas ein und schrumpfen. Scharfe Übergänge erzeugen Wärmenester, und detailreiche, skulpturale Oberflächen können ungleichmäßig beschichten, wenn die Geometrie nicht darauf abgestimmt ist.
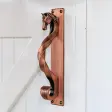
Der Horse-Shaped Handle, den wir für einen US-Kunden im Premium-Beschlagsegment entwickelt haben, ist ein klares Beispiel. Die Vorgabe war eine erkennbare Pferdesilhouette in Zink mit einer Oberfläche, die im Handel standhält. Die skulpturale Oberfläche wurde im CAD so überarbeitet, dass die Form sie sauber entformen konnte, mit Entformungsschrägen und Wanddicken, die gezielt auf Zink-Druckguss abgestimmt waren. Diese DFM-Phase lief, bevor eine Werkzeuginvestition festgelegt wurde, und das Projekt ging in zwölf Wochen vom Konzept zur Serienproduktion mit einer einzigen gebauten Serienform.
Die Lehre lässt sich verallgemeinern. Wenn ein Design ebenso Skulptur wie Technik ist, übersetzt die DFM-Prüfung die Skulptur in etwas, das eine Form tatsächlich herstellen kann, ohne zu verlieren, was sie besonders gemacht hat.
Blech: Biegungen, Löcher und die Regeln, die Teile reißen lassen
Blechwerkzeuge sind günstiger als Spritz- oder Gusswerkzeuge, was Teams dazu verleitet, DFM zu überspringen. Das sollte nicht passieren, denn die Fehler sind anders, aber ebenso teuer: gerissene Biegungen, verzogene Löcher und Teile, die sich nicht formen lassen, weil ein Flansch zu kurz zum Greifen ist.
Die üblichen Richtwerte sind einfach. Legen Sie den inneren Biegeradius mindestens gleich der Materialdicke fest, bei härterem oder dickerem Material mehr. Halten Sie Löcher mindestens das Doppelte der Materialdicke vom Rand entfernt und frei von Biegelinien, denn ein Loch zu nah an einer Biegung wird oval gezogen. Planen Sie Flansche lang genug, damit das Werkzeug greifen kann, üblicherweise etwa das Vierfache der Dicke. Setzen Sie Freischnitte dort, wo Biegungen aufeinandertreffen, damit das Material an der Ecke nicht reißt. Das sind Richtwerte, keine Gesetze, und die richtigen Werte hängen von Material, Güte und Abkantpresse ab. Bestätigen Sie sie deshalb mit dem Hersteller, der das Teil fertigt.
Unser Projekt Barn Hardware Products für einen US-Anbieter von Stallbedarf kombinierte mehrere dieser Verfahren: VMC-gefräste Metallteile, Blechfertigung sowie PVD- und Pulverbeschichtungen für Korrosionsschutz. Schwere Riegel, Steckriegel und Griffe mussten mit Blick auf die Fertigungsfolge konstruiert werden, einschließlich der Frage, wie jedes Teil geformt, veredelt und eingepasst wird, bevor Prototypen freigegeben und die Serienproduktion gestartet wurde.
CNC-Bearbeitung: Für den Fräser konstruieren, nicht für das Rendering
CNC-Bearbeitung braucht keine Form, es gibt also kein Werkzeug zu überarbeiten, aber die Kosten werden von Maschinenzeit, Aufspannungen und Werkzeugzugang bestimmt. Ein Merkmal, das ein Standardfräser nicht erreicht, braucht ein Sonderwerkzeug, eine zusätzliche Aufspannung oder ein anderes Verfahren.
Die Regeln folgen aus der Funktionsweise eines Fräsers. Innenecken brauchen einen Radius, denn ein rotierender Fräser kann keine scharfe Innenecke erzeugen, und der Radius sollte zu einem Standardwerkzeug passen. Tiefe, schmale Taschen sind langsam und neigen zu Werkzeugdurchbiegung, halten Sie die Tiefe daher in einem vernünftigen Verhältnis zur Breite. Bevorzugen Sie Standardbohrungen und -gewinde. Reduzieren Sie die Zahl der Aufspannungen, indem Sie Merkmale so gestalten, dass sie von möglichst wenigen Seiten erreichbar sind, denn jede zusätzliche Aufspannung kostet und bringt einen kleinen Positionierfehler mit sich.
Unser Projekt Airsoft Gun Housing zeigt, wie DFM ein Design verändert, statt es nur zu prüfen. Das Gehäuse war für den 3D-Druck entworfen worden, und das Ziel war, es vollständig CNC-tauglich in Aluminium zu machen, bei gleicher Festigkeit und gleichem Aussehen. Das Design wurde für geeignete Werkzeugwege, Toleranzen und Fertigbarkeit neu konstruiert, als Prototypen auf einer VMC gefräst, um die Passung zu validieren, und durch Strukturanalyse leichter gemacht. Ein 3D-Druck-Design und ein zerspanbares Design sind verschiedene Designs, und sie als dieselbe Datei zu behandeln ist eines der häufigsten DFM-Versäumnisse.
3D-Druck: nachsichtig, aber nicht regelfrei
Der 3D-Druck beseitigt die meisten Werkzeugbeschränkungen, weshalb er für Prototypen so nützlich ist, hat aber eigene DFM-Regeln. Wände unterhalb eines verfahrensspezifischen Minimums lassen sich nicht zuverlässig drucken. Überhänge brauchen Stützen oder eine Umkonstruktion, und die Ausrichtung des Teils auf der Bauplattform verändert Festigkeit und Oberflächenqualität. Eingeschlossenes Pulver oder Harz in geschlossenen Hohlräumen muss entweichen können.
Der größere DFM-Punkt ist, dass ein gut druckbares Teil nicht automatisch ein gut spritzgießbares Teil ist. Wenn das Ziel Spritzguss ist, macht es den Übergang zum Werkzeug zu einem kontrollierten Schritt statt zu einer Neukonstruktion, wenn der Prototyp von Anfang an mit Entformungsschräge, gleichmäßigen Wänden und ohne Hinterschneidungen konstruiert wird. Genau diesen Übergang behandelt unser Leitfaden zum Wechsel vom 3D-Druck zum Spritzguss.
DFM-Prüfpunkte je Verfahren auf einen Blick
| Verfahren | Was zuerst zu prüfen ist | Typischer Fehler, wenn es übersprungen wird |
|---|---|---|
| Spritzguss | Gleichmäßige Wände, Entformungsschräge an jeder senkrechten Fläche, keine Hinterschneidungen, gerundete Innenecken, Rippen dünner als die Wand | Einfallstellen, Verzug, eine Form, die nicht entformt, Schieber, die die Werkzeugkosten aufblähen |
| Druckguss | Wanddicke, Entformungsschräge, sanfte Querschnittsübergänge, Geometrie, die gleichmäßig beschichtet | Unvollständige Füllung, Porosität, Gaseinschlüsse, ungleichmäßige Beschichtung bei detailreichen Flächen |
| Blech | Biegeradius mindestens Materialdicke, Löcher fern von Rändern und Biegungen, Flanschlänge, Freischnitte | Gerissene Biegungen, ovale Löcher, nicht formbare Teile |
| CNC-Bearbeitung | Standard-Fräserradien an Innenecken, Taschentiefe, Standardbohrungen und -gewinde, Anzahl der Aufspannungen | Sonderwerkzeuge, zusätzliche Aufspannungen, lange Maschinenzeit, durchgebogene Merkmale |
| 3D-Druck | Mindestwand, Überhänge und Stützen, Bauausrichtung, Austrittswege für Pulver oder Harz | Fehldrucke, schwache Schichten, eingeschlossenes Material, ein Design, das nicht in die Werkzeugfertigung übergehen kann |
Toleranz und Oberfläche: die DFM-Entscheidungen, die den Preis still bestimmen
Zwei Vorgaben treiben die Fertigungskosten stärker, als die meisten Konstrukteure erwarten: Toleranz und Oberflächengüte. Beide sind leicht auf eine Zeichnung geschrieben und teuer zu liefern, und beide werden häufig überspezifiziert, weil niemand gefragt hat, was das Teil wirklich braucht.
Eine Toleranz sollte aus der Funktion kommen. Fragen Sie, was das Merkmal leisten muss: ein Gegenstück positionieren, gegen eine Dichtung abdichten oder einfach in eine Hüllkontur passen. Nur die ersten beiden brauchen meist enge Kontrolle, und nur an den tatsächlich passenden Flächen. Eine pauschale Toleranz für das ganze Teil zwingt den Hersteller, Merkmale zu prüfen und oft auszusortieren, die nie wichtig waren. Auch Toleranzketten zählen. Wenn mehrere Teile in einer Kette montiert werden, addieren sich kleine Abweichungen, die DFM-Frage lautet also, welche ein oder zwei Maße eng gehalten werden, damit sich die Kette noch schließt.
Die Oberfläche verdient dieselbe Disziplin. Eine Sichtoberfläche an einer Seite, die niemand sieht, ist Aufwand ohne Nutzen. Beschichten, Polieren und Texturieren schränken auch die Geometrie ein: Ein tief liegender oder scharf detaillierter Bereich beschichtet und poliert ungleichmäßig, und Textur an einem Spritzgussteil braucht zusätzliche Entformungsschräge. Wer die Oberfläche früh festlegt und bestimmt, welche Flächen Sichtflächen sind, kann Design und Werkzeug darauf ausrichten, statt später dagegen anzukämpfen.
DFM für Elektronik, Gehäuse und Box Builds
DFM wird wertvoller, nicht weniger wertvoll, wenn ein Produkt Elektronik enthält. Das Gehäuse ist ein gefertigtes Teil, die Leiterplatte ist ein gefertigtes Teil, und beide müssen zueinander passen, mit Platz für Steckverbinder, Wärme, Verkabelung und eine Person, die das Produkt später wartet. Beide getrennt zu prüfen, oft bei verschiedenen Lieferanten, ist der Grund, warum eine Platine, die auf dem Bildschirm passt, am Ende eine Rippe im Gehäuse berührt.
Unser kostengünstiger Luftreiniger zeigt den integrierten Ansatz. Die Konstruktion musste frei von Hinterschneidungen für die Form bleiben und trotzdem ein komplettes PCB-System und eine Anzeigeeinheit innerhalb eines engen Budgets aufnehmen, und die Nutzererfahrung konzentrierte sich gezielt darauf, wie leicht sich der Filter wechseln lässt. Das sind Entscheidungen zu Fertigung, Elektronik und Bedienbarkeit, die nur funktionieren, wenn sie gemeinsam getroffen werden. Unser Pickleball-Punktesystem, das PCB-Design, Firmware und drei Montagevarianten verbindet, folgte derselben Logik: Hardware, Gehäuse und Montageart wurden als ein Produkt geprüft.
Ergänzen Sie bei Elektronik drei Prüfpunkte. Stellen Sie sicher, dass jeder Steckverbinder, jede Taste und jede Leuchte eine saubere Öffnung hat, die das Gehäuse ohne fragiles Merkmal formen oder schneiden kann. Stellen Sie sicher, dass es einen Plan für Wärme gibt, denn ein geschlossenes Gehäuse ohne Luftweg ist eine Designentscheidung, kein Detail. Und stellen Sie sicher, dass sich das Produkt montieren und bei Bedarf wieder öffnen lässt, denn ein Design, das sich nicht warten lässt, ist teuer im Support. Deshalb behandeln wir die Box-Build-Montage als Teil von DFM und nicht als Schritt danach.
Die fünf häufigsten DFM-Fehler
Diese tauchen immer wieder auf, bei sehr unterschiedlichen Produkten und Branchen.
- Das Rendering gestalten statt den Prozess.: Eine schöne Oberfläche, die der gewählte Prozess nicht herstellen kann, ist der häufigste Ausgangspunkt für ein misslungenes Erstmuster.
- Ein 3D-Druck-Design als Serien-Design behandeln.: Ein für den Druck optimiertes Teil braucht meist echte Änderungen, bevor es sich spritzgießen oder fräsen lässt.
- Toleranzen und Oberflächen überspezifizieren.: Pauschal enge Toleranzen und Sichtoberflächen an verdeckten Flächen erhöhen Kosten, ohne Wert hinzuzufügen.
- Gehäuse und Elektronik getrennt prüfen.: Teile, die einzeln passen, können beim Zusammenbau trotzdem kollidieren, und die Kollision fällt im schlechtesten Moment auf.
- DFM erst nach der Werkzeugbestellung beginnen.: Dann sind die günstigsten Korrekturen weg, und jede Änderung ist eine Nacharbeit.
Wann DFM stattfinden sollte: am Anfang, nicht am Ende
Eine DFM-Korrektur an einer CAD-Datei kostet einen Nachmittag. Dieselbe Korrektur nach dem Fräsen eines Serienwerkzeugs kostet eine Werkzeugnacharbeit, eine Terminverschiebung von Wochen und im schlimmsten Fall ein zweites, voll bezahltes Werkzeug. Diese Asymmetrie ist der Grund, warum DFM kein letztes Tor vor der Fertigung ist. Es muss als Konstruktionsrandbedingung vom ersten CAD-Modell an laufen.
In der Praxis gibt es drei natürliche Zeitpunkte. Der erste ist das Konzept, bei dem eine leichte DFM-Prüfung verhindert, dass Sie sich auf eine Form festlegen, die der vorgesehene Prozess nicht herstellen kann. Der zweite ist die Phase des detaillierten CAD, in der das gesamte oben beschriebene Regelwerk Merkmal für Merkmal angewendet wird. Der dritte liegt vor der Werkzeugfreigabe, wo eine abschließende formale Prüfung bestätigt, dass alle offenen Punkte geschlossen sind, einschließlich Toleranzen, Oberfläche, Material und Prüfplan.
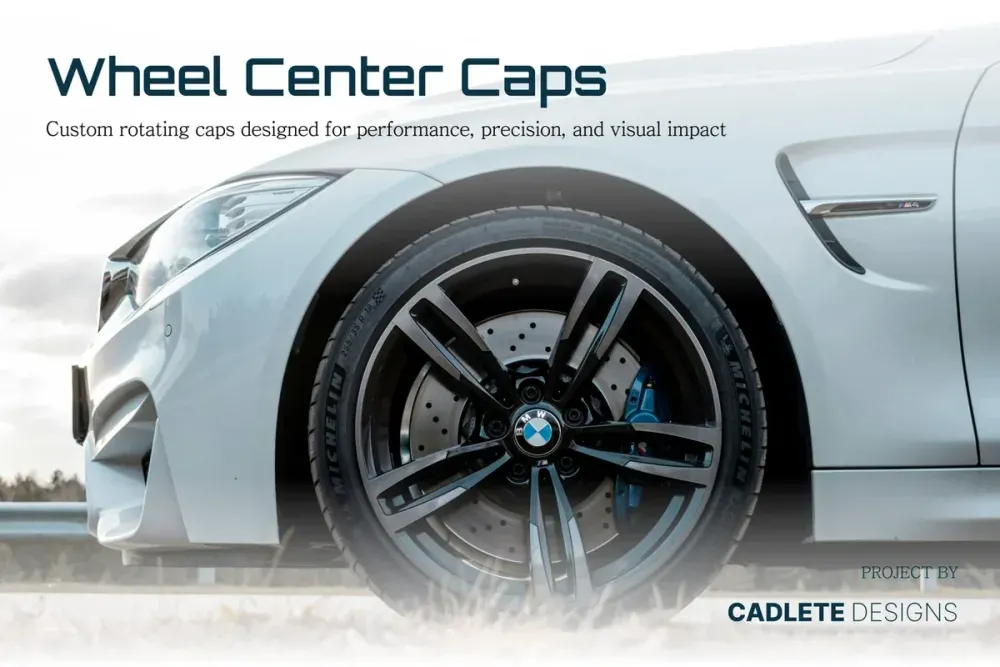
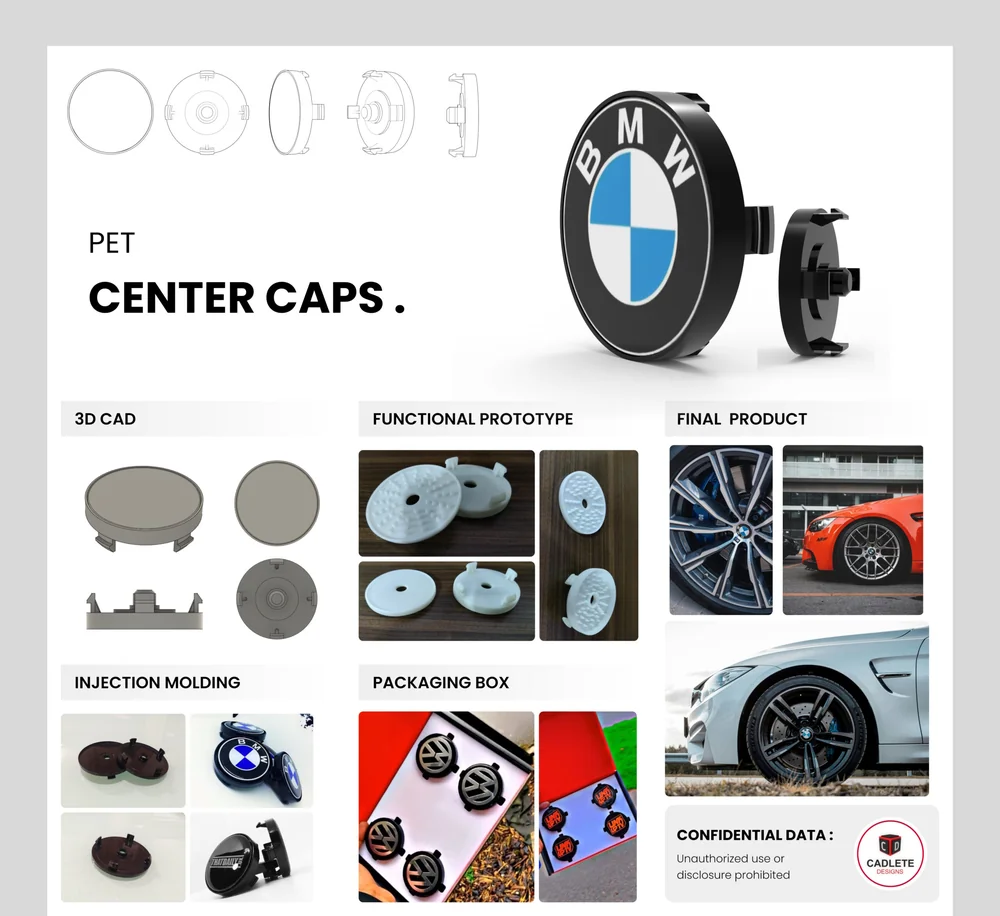
Ein Prototyp ist das beste DFM-Instrument, das Sie haben, weshalb wir gern Prototypen bauen, die sich wie das Serienteil verhalten. Beim Projekt Rotating Wheel Center Caps für einen britischen Automobil-Aftermarket-Kunden wurden SLA-Prototypen an echten Fahrzeugen getestet, nicht nur auf dem Prüfstand, um Passung und Rotation zu validieren, bevor Spritzgusswerkzeuge für sechs Durchmesservarianten entwickelt wurden. Die Werkzeugentscheidung fiel auf Basis von Belegen, nicht auf Hoffnung.
Die wahren Kosten, wenn man es überspringt
Die Projekte, die DFM überspringen, sind selten die, in denen niemand es besser wusste. Es sind die, in denen Design und Fertigung von verschiedenen Teams oder Lieferanten betreut wurden, ohne dass jemand dafür zuständig war, das Design gegen das tatsächliche Werkzeug zu prüfen, bevor es teuer wurde.
Das ist das praktische Argument dafür, Design und Fertigung in einem Prozess zu halten. Die Person, die versteht, was Form, Presse oder Maschine tatsächlich leisten können, prüft das Teil, solange es noch eine CAD-Datei ist, statt nachdem die erste Charge falsch zurückkommt. Einen tieferen Blick darauf, wie das Geld tatsächlich fließt, bietet unsere Aufschlüsselung der wahren Kosten, wenn DFM vor dem Werkzeugbau übersprungen wird.
DFM über Märkte hinweg: Zeichnungsnormen und Erwartungen
Wenn Sie in einem Land konstruieren und in einem anderen fertigen lassen, gehört zu DFM auch, dass die Zeichnung auf beiden Seiten dasselbe bedeutet. Die häufigste Quelle für Missverständnisse ist die Toleranznorm. ASME Y14.5 ist die vorherrschende Norm für geometrische Bemaßung und Tolerierung in den USA, besonders in Luftfahrt und Verteidigung, während ISO GPS bei Unternehmen mit Sitz in Europa und in vielen globalen OEMs häufiger ist. Beide überschneiden sich stark, unterscheiden sich aber in Philosophie und Details. Geben Sie deshalb an, welcher Ihre Zeichnung folgt.
Auch Einheiten und Erwartungen unterscheiden sich. US-Käufer arbeiten oft in Zoll und erwarten einen detaillierten Rahmenvertrag mit ausdrücklich geregeltem Werkzeugeigentum. Europäische Käufer, besonders in Deutschland, erwarten tendenziell dokumentierte Prozessdisziplin und eine schriftliche Spezifikationsfreigabe vor dem Werkzeugbau. Käufer im Vereinigten Königreich und in der EU verknüpfen DFM außerdem mit der Zertifizierungsreife, zum Beispiel CE und RoHS, weil eine späte Designänderung Konformitätsarbeit wieder öffnen kann. Nichts davon ändert die Technik. Es ändert, was aufgeschrieben werden muss, und es früh aufzuschreiben ist selbst eine Form von DFM.
Was jeder Markt in einer DFM-Prüfung typischerweise verlangt
| Markt | Übliche Zeichnungsnorm | Was zuerst geprüft wird |
|---|---|---|
| USA | ASME Y14.5, oft in Zoll | Stückkosten bei Volumen, Lieferzeit und schriftlich festgehaltenes Werkzeugeigentum |
| Großbritannien und EU | ISO GPS, in Millimetern | Konformitätsreife neben den Kosten sowie Umgang mit Daten und geistigem Eigentum |
| Deutschland | ISO GPS, in Millimetern | Dokumentierte Prozesskontrolle und eine präzise schriftliche Spezifikation vor dem Werkzeugbau |
| Kanada | ASME Y14.5, Zoll oder Millimeter | Ursprungsland und Handelsdokumentation neben den Kosten |
| Australien | ISO-basiert, in Millimetern | Gesamtkosten der Zusammenarbeit, einschließlich Kommunikations- und Zeitzonenaufwand |
| Singapur | ISO-basiert, in Millimetern | Ob der Partner über Prototyping hinaus einen echten ersten Serienlauf leisten kann |
Eine praktische DFM-Checkliste vor dem Senden der Dateien
Gehen Sie diese Liste durch, bevor Sie ein Angebot anfragen oder ein Werkzeug freigeben. Jeder Punkt, den Sie vorab beantworten können, erspart später eine Fragerunde.
- Für welchen Prozess und welches Material ist dieses Teil tatsächlich vorgesehen, und bei welcher Jahresstückzahl?
- Sind alle Wände gleichmäßig, und tragen alle senkrechten Flächen Entformungsschräge, wo der Prozess sie braucht?
- Gibt es Hinterschneidungen, und wenn ja, sind sie nötig und eingepreist?
- Welche Maße sind kritisch, und wurden die Toleranzen überall sonst gelockert?
- Sind Innenecken, Biegeradien und Löcher auf Standardwerte für den Prozess gesetzt?
- Welche Oberflächen- oder Beschichtungsanforderung gilt, und unterstützt die Geometrie sie?
- Lässt sich jedes kritische Maß in der Produktion tatsächlich messen?
- Welche Zeichnungsnorm und welche Einheiten erwartet der Hersteller?
- Wie wird das Teil montiert, und wurde die Montagereihenfolge an einem Prototyp getestet?
Wie eine DFM-Prüfung bei uns abläuft
Wir führen DFM als Teil von Design und Fertigung durch, nicht als separate bezahlte Übung, die in einem Bericht endet, auf den niemand reagiert. Sie senden CAD-Dateien, und ein Ingenieur prüft sie gegen den vorgesehenen Prozess, markiert, was Probleme verursacht, und schlägt konkrete Änderungen mit Begründung vor. Wo eine Änderung Aussehen oder Funktion verändern würde, zeigen wir den Kompromiss, damit die Entscheidung bei Ihnen bleibt.
Weil dasselbe Team entwirft, Prototypen baut und fertigt, stützt sich die Prüfung darauf, was unsere eigenen Formen, Pressen und Maschinen tatsächlich geleistet haben, nicht auf ein generisches Regelwerk. Ein echter Ingenieur liest Ihre Anfrage, vor dem Austausch technischer Dateien wird eine Geheimhaltungsvereinbarung unterzeichnet, und Sie hören innerhalb von vierundzwanzig Stunden von uns.
Möchten Sie eine DFM-Prüfung Ihres Teils?
Senden Sie uns Ihre CAD-Dateien und den Prozess, den Sie im Sinn haben. Wir sagen Ihnen, was Probleme verursachen wird, bevor ein Werkzeug geschnitten wird, und was die Korrektur jetzt kosten würde.
FAQ zum fertigungsgerechten Design
Was ist fertigungsgerechtes Design in einfachen Worten?
Es bedeutet, ein Teil so zu gestalten, dass es mit dem gewählten Prozess zuverlässig und zu den Zielkosten hergestellt werden kann. Statt das Design abzuschließen und dann zu entdecken, was schwer zu fertigen ist, prüfen Sie es gegen Prozess, Material und Stückzahl, solange Änderungen noch günstig sind.
Was sind die wichtigsten DFM-Prinzipien?
Das Teil vereinfachen, die Teileanzahl reduzieren, Wände und Querschnitte gleichmäßig halten, gängige und verfügbare Werkstoffe verwenden, enge Toleranzen nur dort festlegen, wo sie zählen, Merkmale und Befestigungselemente standardisieren und sicherstellen, dass sich kritische Maße in der Produktion messen lassen.
Was ist der Unterschied zwischen DFM und DFMA?
DFM konzentriert sich darauf, jedes einzelne Teil leicht herstellbar zu machen. DFA, Design for Assembly, konzentriert sich darauf, wie die Teile zusammenkommen. DFMA vereint beides, sodass das gesamte Produkt leicht zu fertigen und leicht zu montieren ist.
Wann in der Produktentwicklung sollte DFM stattfinden?
So früh wie im ersten Konzept, dann wieder in der Phase des detaillierten CAD und noch einmal als formale Prüfung vor der Werkzeugfreigabe. Je früher ein Fertigungsproblem gefunden wird, desto günstiger ist die Korrektur.
Was kostet eine DFM-Prüfung?
Die Kosten hängen von der Anzahl der Teile und ihrer Komplexität ab, es gibt also keinen Pauschalpreis. Eine Prüfung vor dem Werkzeugbau kostet fast immer weit weniger als die spätere Nacharbeit an einer Stahlform, weshalb sie in den meisten Hardwareprojekten der wirtschaftlichste Engineering-Schritt ist.
Verändert DFM das Aussehen meines Produkts?
Manchmal geringfügig, zum Beispiel durch Entformungsschräge oder eine abgerundete Innenecke. Gutes DFM bewahrt die Absicht des Designs und ändert nur, was der Prozess nicht herstellen kann, und zeigt Ihnen den Kompromiss, bevor etwas geändert wird.
Gilt DFM nur für Spritzgussteile?
Nein. DFM gilt für jedes Verfahren, einschließlich Druckguss, Blech, CNC-Bearbeitung und 3D-Druck. Spritzguss belohnt es nur am meisten, weil seine Werkzeugkosten am höchsten und nachträglich am schwersten zu ändern sind.
Was ist der Unterschied zwischen DFM und Value Engineering?
Value Engineering nimmt Kosten aus einem Design heraus, das bereits funktioniert. DFM wird angewendet, bevor das Werkzeug festgelegt ist, damit die Kosten gar nicht erst entstehen. Beide ergänzen sich, aber DFM kommt zuerst.


